


Cat:CNC rullemaskin
CNC hakk og merkemaskin
XK9350-serien CNC Rarber Roll Crescent Groove-fresemaskin er det oppgraderte produktet av XK500-typen, som er egnet for å behandle ruller med diame...
Se detaljer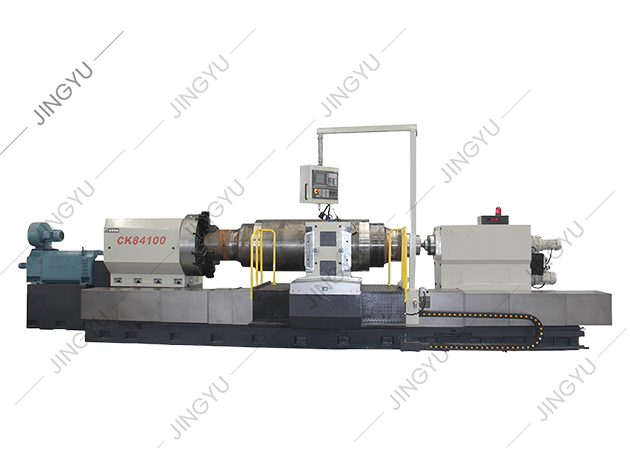
En maskinist laster en stålrull i en dreiebenk, lukker beskyttelsen og trykker på syklusstart. Revolveren indekserer, verktøyet berører av, og den første passeringen kutter en ren sylinder innenfor 0,05 mm. Ingenting av det skjer ved en tilfeldighet. Det skjer fordi noen forstår et lite sett med CNC-grunnlag: akser, koordinatsystemer, G-kode, arbeidsforskyvninger, verktøykompensasjon og sikker verifisering. Hvis du er ny til CNC eller vurderer et maskinkjøp, er dette det grunnleggende som skiller en kontrollert prosess fra skrot og krasj.
Denne veiledningen gir deg kjernekunnskapen i den rekkefølgen du faktisk skal bruke den. Du vil se hvordan en CNC-maskin beveger seg, hva programmet forteller den å gjøre, hvordan du setter opp en jobb, og hva du skal sjekke før du skjærer metall. Målet er ikke å gjøre deg til en programmerer på én gang. Det er for å hjelpe deg med å lese et oppsettark, følge et program og stille bedre spørsmål når en maskin eller en leverandør står på bordet.
En CNC-maskin er et maskinverktøy ledet av en datamaskin som kjører et lagret program. Datamaskinen "vet" ikke hvordan den skal kutte en del. Den følger kun koordinater, matehastigheter og koblingskommandoer. Det fysiske resultatet avhenger av tre delsystemer som jobber sammen:
Når en maskin mister nøyaktighet, er årsaken sjelden programmet alene. Det kan være termisk vekst i spindelen, slitasje i føringsveiene, en løs verktøyholder, eller en arbeidsforskyvning som ble satt fra en skitten overflate. Grunnleggende CNC-kunnskap betyr å vite hvilket lag du skal sjekke først.
Arbeider du med valsebearbeiding er maskinfamilien like viktig som kontrollen. A CNC rulle dreiebenk produsent slik som Nantong Jingyu Machinery bygger maskiner rundt de samme prinsippene, men med kraftige senger og rullespesifikke funksjoner.
Hver CNC-bevegelse er beskrevet i et koordinatsystem. Det vanligste er det kartesiske systemet: X, Y og Z for lineære akser, pluss A, B og C for roterende akser. På en dreiebenk kontrollerer X vanligvis diameteren og Z kontrollerer lengden. På en fresemaskin plasserer X og Y bordet og Z kontrollerer spindeldybden.
To nuller betyr noe i daglig drift. Maskinnull er en fast referanse satt av byggherren. Arbeidsnull er punktet du velger for delen, ofte lagret på arbeidsforskyvningssider som G54. En feil her forskyver hvert kutt. En vanlig toleransesjekk er å ta av en kjent overflate, stille inn forskyvningen og deretter verifisere med en skiveindikator før du kjører programmet.
Flere akser betyr ikke automatisk en bedre maskin. De endrer hva maskinen kan gjøre og hvor mye oppsettkunnskap som kreves. Diagrammet nedenfor viser typisk bruk på butikkgulvet etter aksekonfigurasjon.
Prosentene er illustrerende for vanlig jobb-butikk-arbeid, ikke en regel. Det praktiske er at en 3-akset maskin med en dyktig operatør og godt inventar ofte slår en 5-akset maskin som er dårlig satt opp.
Et CNC-program er en liste over blokker. Hver blokk kan inneholde en verktøybevegelse, en matehastighet, en spindelkommando eller en maskinfunksjon. G-koder forbereder maskinen for en type bevegelse. M-koder slår tilleggsfunksjoner på eller av. Du trenger ikke å huske hver kode, men du bør gjenkjenne de som vises i nesten alle programmer.
| Code | Mening | Praktisk merknad |
|---|---|---|
| G00 | Rask posisjonering | Beveger seg med maksimal hastighet. Anta aldri at det vil unngå en klemme eller armatur. |
| G01 | Lineær interpolasjon | Kutter i en rett linje med den programmerte matingen. |
| G02/G03 | Sirkulær interpolasjon (CW/CCW) | Krever et buesenter eller en radius, pluss riktig planvalg. |
| G54 | Arbeidskoordinatsystem | Lagrer delen null. Verifiser alltid før syklusstart. |
| G41/G42 | Kutterkompensasjon venstre/høyre | Forskyver verktøybanen med verktøyradiusen. Feil retning er lik skrot. |
| M03/M05 | Spindel på med klokken / spindelstopp | Bekreft retning og hastighet før første kutt. |
| M08/M09 | Kjølevæske på / kjølevæske av | Kjølevæske påvirker spon evakuering og termisk stabilitet. |
| M30 | Programslutt og tilbakestill | Returnerer programmet til toppen for neste syklus. |
Programstruktur betyr like mye som individuelle koder. En sikker blokkordre er: sikker start, verktøybytte, spindelstart, tilnærming, skjæring, tilbaketrekking, kjølevæske av, spindelstopp og retur. Mange krasj kommer fra et raskt trekk som ble skrevet før arbeidskompensasjonen ble bekreftet.
En pålitelig CNC-jobb følger en sekvens. Å hoppe over trinn er hvordan en maskin kutter luft, kutter armaturet eller kutter en dyr del på feil sted. Den grunnleggende flyten er:
For rullebearbeiding inkluderer oppsettsekvensen ofte ekstra kontroller. En tung rull kan veie flere tonn, så klemkraft, senterjustering og jevn hvileposisjon påvirker direkte rundhet og avsmalning. En maskin med en stiv seng og et stabilt kontrollsystem reduserer antall forskyvningskorreksjoner som trengs mellom delene.
Når du evaluerer en maskin, spør hvordan kontrollen håndterer arbeidsforskyvning, styring av verktøyets levetid og omstart av programmet. Disse funksjonene påvirker hvor raskt en operatør kan komme seg etter et ødelagt verktøy eller et strømbrudd.
Ulike operasjoner bruker det samme CNC-grunnlegget, men bruker dem på forskjellige måter. Treet nedenfor grupperer hovedoperasjonene du vil se i et generelt maskinverksted og i rullespesifikt arbeid.
Hver operasjon har en maskinfamilie bygget rundt seg. For rulledreiing er en dedikert CNC-rulledreiebenk designet for å håndtere sylindrisk arbeid med høy materialfjerning og jevn diameterkontroll.
 CK84 Series CNC rulle dreiebenk med Siemens 828D kontroll Se gjennom denne CNC-rulledreiebenken for sylindrisk rulledreiing med høy materialefjerning, tilgjengelig som CK84100 og CK84125 med Siemens 828D-kontroll. Se produkt →
For etterbehandling fokuserer en CNC rullsliper på overflatefinish, rundhet og dimensjonsstabilitet.
For profilarbeid som riller eller markeringer, tilfører en CNC-rullemaskin kontrollert fresing eller hakkebevegelse.
Pris er det enkleste tallet å sammenligne og det minst nyttige alene. En CNC-maskin er et produksjonsmiddel. Kostnaden for et feil valg viser seg senere som avviste deler, lange oppsetttider eller dyr nedetid. Når du vurderer en maskin, sjekk disse punktene:
For rullebutikker kommer kjernen i en CNC-rulle dreiebenk ofte ned til hvordan maskinen opprettholder innretting under tung belastning. Du kan lese mer om det i kjernen i en CNC rulle dreiebenk . Den samme logikken gjelder for sliping og fresing: den mekaniske plattformen bestemmer taket, og kontrollsystemet bestemmer hvor lett en operatør kan nå det.
CNC-maskiner er trygge når operatøren følger oppsettdisiplinen. De er farlige når noen behandler vakten som en ulempe. De grunnleggende reglene er enkle:
Vedlikehold følger samme prinsipp. Daglige kontroller inkluderer veismøring, lufttrykk og kjølevæskenivå. Ukentlige kontroller inkluderer sponakkumulering, filtertilstand og renslighet av verktøyholderen. Månedlige kontroller inkluderer tilbakeslag, nivå og elektriske tilkoblinger. En maskin som vedlikeholdes i henhold til en tidsplan har langt mindre sannsynlighet for å svikte under en kritisk jobb.
Grunnleggende om CNC er ikke et mysterium. De er et sett med relasjoner: koordinater forteller maskinen hvor den skal gå, G-kode forteller den hvordan den skal bevege seg, forskyvninger forteller den hvor delen er, og oppsettdisiplin holder verktøyet unna alt som ikke bør kuttes. Hvis du forstår disse forholdene, kan du lese et program, sette opp en jobb og vurdere en maskin med selvtillit. Enten du skal dreie en liten aksel eller bearbeide en multi-tonns rull, gjelder det samme grunnleggende. Start med koordinatsystemet, lær kodene du ser hver dag, og hopp aldri over bekreftelsestrinnet før syklusstart.

XK9350-serien CNC Rarber Roll Crescent Groove-fresemaskin er det oppgraderte produktet av XK500-typen, som er egnet for å behandle ruller med diame...
Se detaljer
Vi har samlet rik erfaring med behandling og bruk av armeringsruller, og har utført en grundig analyse og forskning på teknologien til lignende ava...
Se detaljer
Med tanke på problemene med høyhastighetsstålrullebehandling, er XK8450 CNC Roll Maching Machine en ny type CNC Roll Groove Processing Machine Tool...
Se detaljer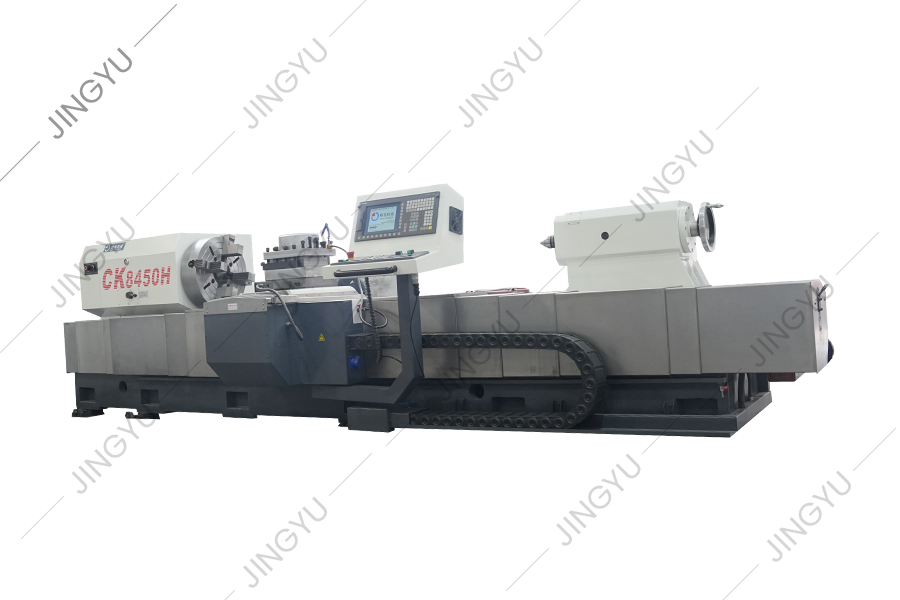
Denne serien med maskinverktøy brukes hovedsakelig til å passere og behandle ruller. Den kan også vri den ytre sirkelen og rullen på ruller, og kan...
Se detaljer
CK450 skråbed CNC dreiebenker vedtar det tyske Siemens kontrollsystem. Utseende, operativsystem og sikkerhetsbeskyttelsessystem for maskinverktøyet...
Se detaljer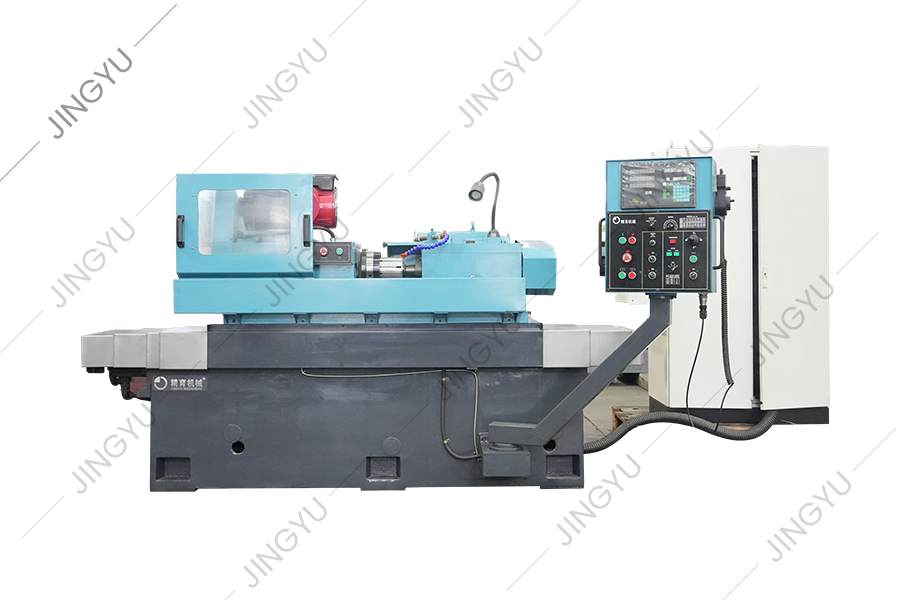
Rullringsdannende kvern brukes hovedsakelig til å slipe wolframkarbidrullringer for høyhastighets trådstangproduksjon. Det dannede diamantslipehjul...
Se detaljer
MK8450 CNC-rullekvern brukes hovedsakelig til grov sliping, semifinish sliping, fin sliping og ikke-spark-sliping av de ytre sirkler og R-spor av w...
Se detaljer
Dette maskinverktøyet er en ny type CNC Roll Grooving Machine Tool utviklet basert på selskapets CNC Roll Maching Machine -serie og etter full fors...
Se detaljer
Dette maskinverktøyet er en ny type CNC Roll Grooving Machine Tool utviklet basert på selskapets CNC Roll Maching Machine -serie og etter full fors...
Se detaljer
Denne serien er hovedsakelig for CNC Crescent Groove-fresemaskiner for å gi vanlige deler, for eksempel freseverktøyholdere, fresing av kuttere, st...
Se detaljerNo.3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, Jiangsu -provinsen, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Alle rettigheter forbeholdt

