


Cat:CNC rullemaskin
CNC Roll Ring Milling Machine
Vi har samlet rik erfaring med behandling og bruk av armeringsruller, og har utført en grundig analyse og forskning på teknologien til lignende ava...
Se detaljer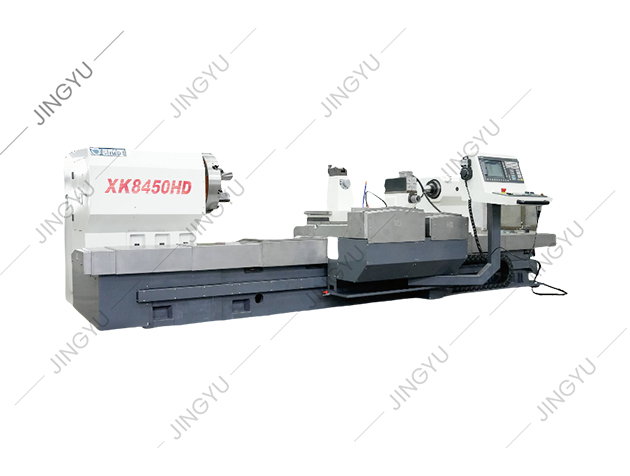
En leder for rullebutikken forklarte en gang hvorfor butikken byttet ut den manuelle kopieringsdreien for grovdreiing: maskinen traff toleransen om morgenen, men på ettermiddagen viste den hydrauliske sporingsslitasjen og termisk drift på den ferdige rullen. Den erfaringen er vanlig i tung maskinering. En CNC horisontal dreiebenk fjerner det meste av denne variasjonen, fordi hver aksebevegelse styres av en digital sløyfe og verktøybanen genereres fra delprogrammet i stedet for fra kammaler. Hvis arbeidsstykkene dine er aksler, ruller, aksler, hylser eller en hvilken som helst del hvis lengde er større enn diameteren, er den horisontale konfigurasjonen vanligvis den mest praktiske og kostnadseffektive starten.
Enkelt sagt, en horisontal CNC dreiebenk gir deg prosesskonsistens. Spindelaksen er parallell med gulvet, slik at lange arbeidsstykker kan støttes mellom en chuck og et strømførende senter, og skjærekrefter presses ned i sengen. Dette arrangementet gjør at maskinen kan kombinere tunge grovbearbeiding med etterbehandlinger som holder rundheten innen noen få mikron.
Den praktiske effekten er målbar. En stiv dreiebenk med forhåndsbelastede lineære føringer eller herdede boksveier vil holde en gjentatt posisjoneringsnøyaktighet innenfor 0,005 mm. Hver del fra en batch starter med samme verktøybanefeil og samme termiske kompensasjon. Termisk stabilitet er en av hovedårsakene til at CNC dreiebenker overgår manuelle maskiner; kontrollsystemet kan bruke kompensasjon for temperaturendringer, og operatøren trenger ikke å justere sentrene for hver ny rull.
Fra et produksjonsplanleggingsperspektiv, vil bytte fra kopiering av dreiebenker til CNC også forkorte oppsetttiden. Delprogrammer kan hentes frem fra minnet, verktøyforskyvninger lagres etter verktøynummer, og inspeksjon av første stykke blir et bekreftelsestrinn i stedet for en prøve-og-feilsløyfe.
En maskinavgjørelse er egentlig en beslutning om stivhet. Se først på sengen. Kraftige horisontale dreiebenker er vanligvis bygget på en seng i ett stykke støpejern eller ribbet stål. Sengen demper vibrasjoner under avbrutt kutt, og nøyaktigheten til de herdede føringsbanene avgjør hvor rett vognen kjører langs Z-aksen. En dreiebenk som mister retthet under belastning overfører denne feilen direkte til en avsmalning på en rullekropp.
Toppen er andre prioritet. For valsebearbeiding trenger spindelen både høyt dreiemoment ved lav hastighet og et bredt hastighetsområde for ulike verktøymaterialer. Et girdrevet topplager gir høyt dreiemoment; en integrert motorspindel gir bedre overflatefinish ved høy hastighet. Mange praktiske kjøpere velger en to-trinns girkasse med frekvensregulering for å få begge deler.
Verktøy holdes av et tårn eller en verktøystolpe. Et CNC-tårn med 8 til 12 stasjoner reduserer overgangstiden og lar deg kjøre flere operasjoner i ett oppsett. Hvis delen krever fresing, boring eller sporing i tillegg til dreiing, trenger du et drevet tårn med drevet verktøy. Til slutt gir bakstokken det andre støttepunktet; for slanke ruller er en hydraulisk aktivert halepinne med justerbart trykk avgjørende for å forhindre bøyning.
Før du sammenligner merker, sammenlign konfigurasjoner. Vertikale dreiebenker holder arbeidsstykket på et horisontalt bord, så tyngdekraften bidrar til å holde deler med stor diameter stabile. Horisontale dreiebenker støtter lange arbeidsstykker langs senterlinjen, og spon faller unna skjæresonen. Tabellen nedenfor oppsummerer forskjellene som er relevante for de fleste industrielle kjøpere.
| Faktor | Horisontal CNC dreiebenk | Vertikal CNC dreiebenk |
|---|---|---|
| Beste arbeidsstykkeform | Aksler, ruller, aksler, hylser | Flenser, svinghjul, store ringer |
| Arbeidsstykkelengde | Begrenset av sengelengde og jevne hviler | Begrenset av maskinhøyde og bordstørrelse |
| Arbeidsstykkets diameter | Begrenset av svingdiameter over sengen | Kan håndtere svært store diametre på et kompakt fotavtrykk |
| Fjerning av brikker | Chips faller nedover; kjølevæskespyling er direkte | Sjetonger forblir på bordet; trenger kraftigere kjølevæske |
| Oppsett bekvemmelighet | Enkel lasting med kran og sentre | Lett for tunge korte deler som hviler flatt |
| Typisk bruk av rullebutikk | Rullkroppsvending, halsavslutning, rilling | Rullendevendt og stort ringformet arbeid |
For en rullebutikk er spørsmålet sjelden om horisontal er bedre generelt. Det er om delen er for stor i diameter for svingkapasiteten til en horisontal maskin. Valser for båndmøller er lange og relativt små i diameter, så horisontale maskiner dominerer rullekropp, hals og sporoperasjoner. Vertikale maskiner vises ved maskinering av ringer med veldig stor diameter eller korte ruller av flenstype.
En vanlig feil er å sammenligne kun pris, maksimal dreiediameter og spindelhastighet. Den virkelige kostnaden for en dreiebenk viser seg i hvor godt stivheten og konfigurasjonen matcher din egen delblanding. Start med en kort evalueringssjekkliste:
En nyttig måte å strukturere tankegangen din på er som en beslutningsvei:
 Kraftig CNC-rulledreiebenk for herdet rullebearbeiding Denne CNC-rulle dreiebenken bruker en stiv 4-pluss-1 føringsleie og topplager med høyt dreiemoment, egnet for kutting av herdede eller halvherdede ruller der strukturell stabilitet betyr mer enn spindelhastighet. Se produkt →
I vårt arbeid hos Nantong Jingyu Machinery er kraftige horisontale dreiebenker maskinene som oftest dreier valsede stål- og aluminiumsruller. Den avgjørende faktoren er å tilpasse strukturen til skjæremomentet, ikke topphastigheten. Hvis de fleste av delene dine er herdede eller halvherdede ruller, betyr den stive bunnen, topplokket med høyt dreiemoment og pålitelig bakstokk mer enn rpm.
Når en rull allerede er på eller nær endelig hardhet, er en dreiebenk feil verktøy. En CNC rullkvern er den bedre investeringen fordi sliping unngår varmen og vibrasjonene som dreiing ville føre til.
Installasjonskvalitet bestemmer langsiktig nøyaktighet. En horisontal dreiebenk skal avrettes på et betongfundament som oppfyller produsentens spesifikasjon. Vanlig toleranse er 0,02 mm per meter på sengen, kontrollert med presisjonsnivå. Ikke hopp over vibrasjonsisoleringsputer hvis maskinen vil kjøre avbrutt kutt; det dempende laget holder skjæret stabilt og forhindrer skravlemerker.
Under de første skiftene, se termisk vekst. Kjør spindelen ved normale driftshastigheter i 20 til 30 minutter før du tar et sluttpass. CNC-systemet kan bruke termisk kompensasjon, men du trenger fortsatt en repeterbar oppvarmingsrutine.
Ved daglig vedlikehold, prioriter kjølevæske- og sponstyringssystemet. Ved rulledreiing genererer tung skjæring fine slipende spon som vil slite på føringsveier og tårnpakninger hvis kjølevæsken ikke filtreres. Bytt filterpatroner etter planen, kontroller oljenivået i føringsbanen daglig, og inspiser chuckkjevene for slitasje. En ren maskin holder toleransen lenger og koster mindre å reparere.
Tilgjengelighet av reservedeler er den skjulte kostnaden for en dårlig støttet maskin. Spør leverandøren om ledetider for spindellager, revolverkoblinger og kuleskruer. Hvis du ikke kan ha kritiske reservedeler i nærheten, blir et sammenbrudd uker med nedetid. For våre kunder lagerføres dreiebenkreservedeler og slipeskivetilbehør nettopp fordi en sviktet koder eller en slitt kuleskrue ikke bør være utgangspunktet for en ny forsyningsforhandling.
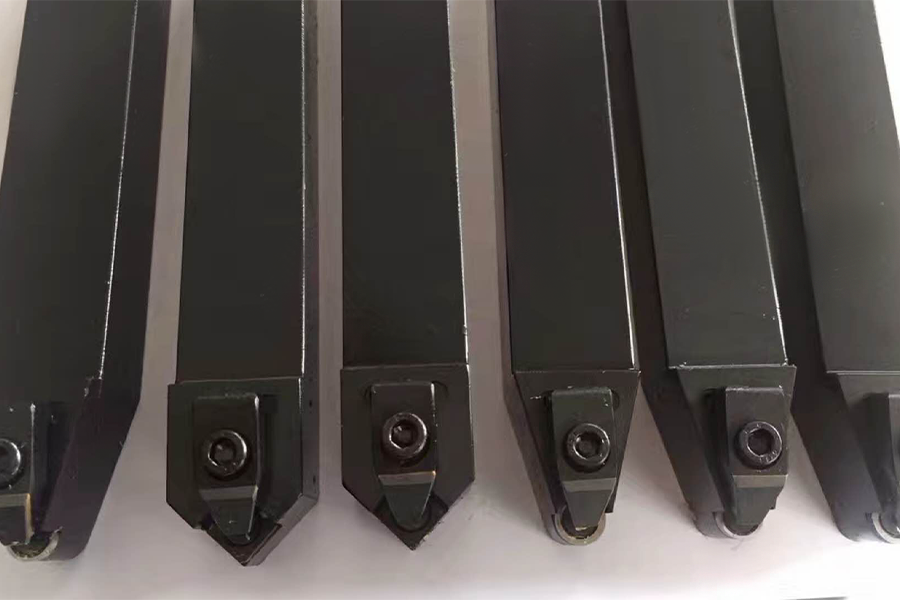 CNC dreiebenk reservedeler inkludert innsatser og verktøyholdere Denne delen viser viktige erstatningskomponenter som CBN- og PCD-innsatser og dreieverktøyholdere, og hjelper deg med å evaluere reservedelers tilgjengelighet og unngå lengre nedetid for dreiebenken. Se produkt →
Sikkerhet bør også være en del av planen. Bekreft at maskinen oppfyller dine elektriske standarder, chuckbeskyttelsen er låst, og operatøren kan stoppe spindelen raskt med en fotbrems eller en kontrollert stopp. En god CNC dreiebenk reduserer manuell håndtering, men bare hvis klemme, spontransportør og spindelbremsesystemer kontrolleres ukentlig.
Verdien av en CNC horisontal dreiebenk kommer fra samsvaret mellom maskin og delblanding. En tung, stiv maskin med en litt høyere startpris gir ofte den ekstra investeringen tilbake gjennom mindre verktøyslitasje og færre skrapruller det første året. En leverandør som diskuterer tegningene dine før de utarbeider et forslag har vanligvis løst en lignende søknad for en annen kunde.
Et praktisk neste steg er å sende tre ting til leverandøren: rulletegningen med toleranser, material- og hardhetsområdet, og gjennomsnittlig batchmengde. Etter vår erfaring er disse tre inngangene nok til å anbefale et spesifikt spindelmoment, styrebanetype, tårnkonfigurasjon og automatiseringsplan. Du trenger ikke å være en ekspert maskinverktøybygger for å kjøpe riktig CNC horisontal dreiebenk; du trenger bare å være nøyaktig om arbeidsstykkene du skal kjøre på den.

Vi har samlet rik erfaring med behandling og bruk av armeringsruller, og har utført en grundig analyse og forskning på teknologien til lignende ava...
Se detaljer
Med tanke på problemene med høyhastighetsstålrullebehandling, er XK8450 CNC Roll Maching Machine en ny type CNC Roll Groove Processing Machine Tool...
Se detaljer
Med tanke på problemene med høyhastighets stålrullebehandling, er XK8450 CNC-rullemaskinen en ny type CNC Roll Groove-prosesseringsmaskinverktøy ut...
Se detaljer
Denne serien med maskinverktøy brukes hovedsakelig til å passere og behandle ruller. Den kan også vri den ytre sirkelen og rullen på ruller, og kan...
Se detaljer
Den CNC-forsterkede fresemaskinen vedtar en fullgir spindelboks, og spindeloverføringsdelen vedtar gir med presisjon på mer enn 6 nivåer, med stort...
Se detaljer
Alle tre aksene på maskinen er P3-nivå 50 × P10 kuleskruer, og monteringsprosessen med 2-ende fast pretensjon brukes til å styrke den aksiale stivh...
Se detaljer
For tiden tar mønsterrullgravering hjemme og i utlandet generelt elektrolysemetode, vanlig horisontal fresemaskinfresing og andre prosesseringsmeto...
Se detaljer
Dette maskinverktøyet er en ny type CNC Roll Grooving Machine Tool utviklet basert på selskapets CNC Roll Maching Machine -serie og etter full fors...
Se detaljer
Denne maskinen brukes hovedsakelig til å slipe og reparere fresekutteren av rullet gjengte ribbeina, som enkelt kan reparere og slipe kanten av arm...
Se detaljer
Dette maskinverktøyet er en ny type CNC Roll Grooving Machine Tool utviklet basert på selskapets CNC Roll Maching Machine -serie og etter full fors...
Se detaljerNo.3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, Jiangsu -provinsen, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Alle rettigheter forbeholdt

