


Cat:CNC rullemaskin
CNC Roll Notching Machine
XK9350-serien CNC Rarber Roll Crescent Groove-fresemaskin er det oppgraderte produktet av XK500-typen, som er egnet for å behandle ruller med diame...
Se detaljer
En ni tonn tung arbeidsrulle sitter mellom sentrene, og jobbarket ber om at en slitt journalnøkkel skal kuttes på nytt pluss fire hull i endeflaten. På en dreiebenk med kun statisk verktøy, må den rullen losses, flyttes til en fresemaskin, chuckes på nytt, indikeres, maskineres, og deretter bringes tilbake og reetableres for etterbehandlingen. I de fleste rullebutikker spiser den omveien et fullt skift.
Et drevet verktøy, som handelen også kaller et levende verktøy, fjerner omveien. Det er en drevet holder som aksepterer roterende skjæreverktøy og driver dem fra revolveren eller verktøystolpen, så fresing, boring, banking og sporing skjer på samme maskin som snur rullen, i samme oppsett, uten å miste datoen. Det korte svaret: Hvis rullearbeidet ditt regelmessig inkluderer kilespor, flater, oljehull, endeflatemønstre eller innrullede spor, betaler en drevet stasjon normalt tilbake kostnadene innen noen få dusin jobber. Det lange svaret handler om dreiemoment, grensesnitttilpasning og dimensjonering av stasjonen til funksjonen i stedet for brosjyren.
En statisk holder klemmer en innsats eller en drill og holder den i ro. Hver skjærebevegelse kommer fra arbeidsstykkets spindel, så maskinen kan kun generere omdreiningsflater: diametre, skuldre, flater, avfasninger og radier. For en rulledreiebenk som forblir kjernen i jobben, og drevet verktøy endrer ingenting ved det.
Et drevet verktøy legger til en uavhengig roterende bevegelse ved verktøyet. Inne i holderen dreier et girtog - eller på høyere rangerte modeller en skrå- eller planetarisk sett - en spennhylse eller aksel med et fast forhold til en drivaksel i tårnet. Det eneste tillegget endrer hva maskinen kan gjøre:
Det siste punktet driver økonomien. Hver gang en rull forlater dreiebenken og kommer tilbake, må noen chuck den på nytt, indikere utløp og berøre verktøyene på nytt. På en rull på fem tonn måles det i timer.
Grensesnittet bestemmer hva du faktisk kan kjøpe. VDI 30 og VDI 40 seter dominerer mellomstore dreiebenker; BMT 45, 55 og 65 er vanlige på tyngre maskiner og bærer mer dreiemoment fordi drivkoblingen er større. Capto C5 og C6, og HSK-T, vises der repeterbare verktøyendringer betyr mer enn maksimalt dreiemoment. Før du spesifiserer en holder, bekrefter du tre tall: setestørrelse, stasjonsdrivforhold og den maksimale spindelhastigheten maskinen tillater med spenningsførende verktøy innkoblet. På mange dreiebenker ligger taket godt under snuhastigheten.
Drevet verktøy er ikke svaret på alle funksjoner. Tabellen nedenfor er den raskeste måten å bestemme stasjon for stasjon.
| Drift | Statisk holder | Drevet verktøy | Praktisk merknad |
|---|---|---|---|
| OD dreiing, vending, avfasing | Ja | Ikke nødvendig | Spindelrotasjon genererer overflaten |
| Keyway i en rullejournal | Nei | Ja | Roterende kutter pluss låst C-akse |
| Flat eller skiftenøkkel på en journal | Nei | Ja | Radial holder; Y-akse bare hvis forskjøvet fra sentrum |
| Boltsirkel eller tappet hull på endeflaten | Nei | Ja | Aksialholder, C-akse indeksering, stiv anboring |
| Radial olje eller kjølehull | Nei | Ja | Gjennomgående kjølevæske gjør forskjellen |
| Passer spor og ribber på stangruller | Nei | Ja | Dedikert hakkemaskin på volum |
Les det som et filter i stedet for en regel. Hvis en funksjon vokser fra rullens egen rotasjon, er en statisk holder billigere, stivere og enklere å vedlikeholde. Hvis den ikke gjør det, er en drevet stasjon den eneste måten å holde rullen på maskinen.
Dreiemoment på verktøyet avgjør om en stasjon er brukbar, og det er ikke det samme som motorens karakter på spesifikasjonsarket. En VDI 30-stasjon leverer vanligvis 15 til 30 Nm ved spennhylsen; en BMT 55 eller 65 stasjon med 2:1 reduksjon kan levere 60 til 120 Nm, avhengig av byggherre. Brukbart dreiemoment faller når hastigheten øker fordi forholdet er fast, så en stasjon som kutter komfortabelt ved 1500 rpm kan stoppe ved 5000 rpm i samme materiale.
Rullmaterialer gjør dette konkret. En myk 45# ståljournal maskinerer enkelt; et induksjonsherdet 60 HRC-skall gjør det ikke. Herdede rulleoverflater dreies vanligvis med keramiske eller CBN-innsatser, eller slipes i stedet for frest, så sjekk om funksjonen du planlegger å frese sitter i den herdede sonen eller bare i den mykere tappen og endeflaten.
Bor og endefreser med liten diameter i dype deler trenger kjølevæske gjennom verktøyet, vanligvis 20 til 40 bar, levert gjennom holderen i stedet for sprayet ved kuttet. Chip evakuering er den andre halvdelen: en radiell holder som arbeider nær den stødige hvilen har begrenset klaring, og en lang rekkevidde holder som løser rekkeviddeproblemet gjeninnfører ofte skravling med samme hastighet.
To akseptkontroller før en holder går i produksjon: total indikert utløp ved 50 mm fra holderens overflate, ideelt sett 0,01 mm eller bedre, og balanse til G2,5 ved maksimal verktøyhastighet. Begge er rimelige å verifisere og dyre å oppdage senere.
Den klareste måten å rettferdiggjøre en drevet stasjon på er å prise alternativet. Diagrammet nedenfor bruker en mellomstor arbeidsrull med ett kilespor og fire endekantede hull, og sammenligner en direktestasjon på dreiebenk med de to rutene de fleste butikker faller tilbake på.
Oppsetttid per rull, minutter
Drevet verktøy på dreiebenk - 12 min
Håndoppsett og sliping - 95 min
Andre maskinrute - 165 min
Gapet er ikke bare arbeidskraft. Ruting utenfor dreiebenk øker håndteringsrisikoen, fordi stropper, gaffeltrucker og re-chucking er der rulletappene tar opp bulker og hvor konsentrisiteten går tapt. Det er også en planleggingskostnad: en fresemaskin som er stor nok for en fem-tonns rull er vanligvis opptatt, så rullen venter i kø før den venter på en operatør.
De vanligste spesifikasjonsfeilene har en tendens til å gjenta seg:
Holderens valg følger maskinen, ikke omvendt. En rulledreiebenk med en stiv seng, en tung bakstokk og en låst C-akse er det som gjør en livestasjon produktiv; den samme holderen på en lett dreiebenk vil skravle lenge før den når nominelt dreiemoment. Når du spesifiserer en maskin, liste opp funksjonene som må kuttes i ett oppsett, og arbeid deretter tilbake til antall direktestasjoner, deres orientering og deres dreiemoment.
 CK84-serien CNC-rulledreiebenk for kraftig dreiing Kraftige CK84 rulledreiebenker med Siemens 828D-kontroll, stive føringsveier og 90 kW spindel passer enkelt-oppsett maskinering av store valser før dedikert hakk. Se produkt →
For passeringsmønstre, ribber og halvmånespor på stang- og seksjonsvalser, forblir dedikerte hakk- og valsfresemaskiner mer produktive når volumet rettferdiggjør dem, fordi de indekserer valsen og kutteren sammen i stedet for å stole på en enkelt revolverstasjon.
En drevet holder er en girenhet som kjører med tusenvis av omdreininger per minutt i et skittent miljø. Levetiden avhenger av tre vaner: å holde drivkoblingen ren og lett smurt, sjekke utløpet etter støt, og bytte spennhylser og tetninger før slitasje viser seg i overflatefinishen. En stasjon som begynner å produsere avsmalning eller skravling, rapporterer vanligvis en slitt spennhylse eller en sprukket drivkobling, ikke en maskinfeil.
 Reservedeler for CNC Crescent Groove-fresemaskiner Hårdmetall- og PCD-kuttere, freseholdere, bronsestøtteblokker og -fester bidrar til å holde CNC-halvmånesporfresemaskiner nøyaktige og reduserer slitasjerelatert nedetid. Se produkt →
Tilgjengelighet av reservedeler er verdt å sjekke før kjøp i stedet for etter. Spennhylser, holdeknotter, drivnøkler og girsett er delene som svikter først, og en holder som ikke kan repareres lokalt blir skrap i stedet for et verktøy. Fordi drivsystemet styrer posisjoneringsnøyaktigheten like mye som mekanikken gjør, er det også verdt å forstå hvordan CNC-systemet håndterer C-akseindeksering før du forplikter deg til en spesifikasjon.
Drevet verktøy er en grei handel. De koster mer enn en statisk holder, de trenger kjølevæske og dreiemoment maskinen må levere, og den investeringen tjener de bare der en funksjon ikke kan snus. I en rullebutikk er disse funksjonene forutsigbare: kilespor, flater, endehull, radielle oljepassasjer og gjennomgangsspor. Tell hvor mange som dukker opp i en typisk måned, pris håndteringen du gjør for å nå dem, og avgjørelsen tar vanligvis seg selv. Der drevet verktøy ikke passer, vinner statisk verktøy fortsatt på stivhet, kostnad og enkelhet, og det er ingen grunn til å tvinge det. For butikker som kjøper en maskin i stedet for en holder, start fra rulle maskineringsutstyr som samsvarer med rullestørrelsene du faktisk behandler, spesifiser deretter stasjoner mot funksjonene disse rullene krever.
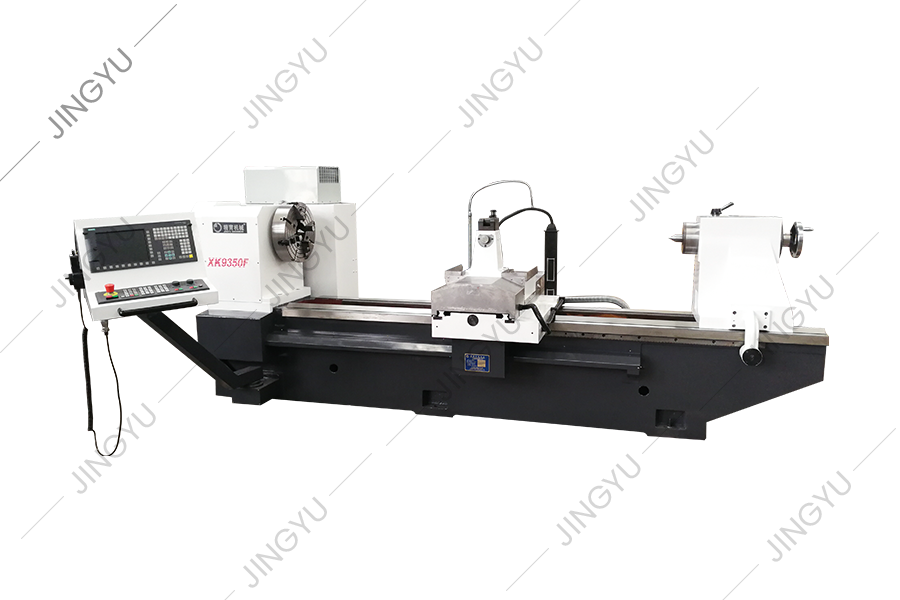
XK9350-serien CNC Rarber Roll Crescent Groove-fresemaskin er det oppgraderte produktet av XK500-typen, som er egnet for å behandle ruller med diame...
Se detaljer
Denne serien med maskinverktøy kan automatisk kutte halvmåne spor med forskjellige rotasjonsretninger og enhver helixvinkel. Det kan dele seg i lik...
Se detaljer
Med tanke på problemene med høyhastighets stålrullebehandling, er XK8450 CNC-rullemaskinen en ny type CNC Roll Groove-prosesseringsmaskinverktøy ut...
Se detaljer
CK450 skråbed CNC dreiebenker vedtar det tyske Siemens kontrollsystem. Utseende, operativsystem og sikkerhetsbeskyttelsessystem for maskinverktøyet...
Se detaljer
Den CNC-forsterkede fresemaskinen vedtar en fullgir spindelboks, og spindeloverføringsdelen vedtar gir med presisjon på mer enn 6 nivåer, med stort...
Se detaljer
Alle tre aksene på maskinen er P3-nivå 50 × P10 kuleskruer, og monteringsprosessen med 2-ende fast pretensjon brukes til å styrke den aksiale stivh...
Se detaljer
Dette maskinverktøyet er en ny type CNC Roll Grooving Machine Tool utviklet basert på selskapets CNC Roll Maching Machine -serie og etter full fors...
Se detaljer
MX250 er en standard Diamond Wheel Dressing Machine, brukt til å danne og kle seg diamanthjul for metallurgiske stålfabrikker. Diameteren på diaman...
Se detaljer
Denne serien er hovedsakelig for CNC Crescent Groove-fresemaskiner for å gi vanlige deler, for eksempel freseverktøyholdere, fresing av kuttere, st...
Se detaljer
Vi leverer også andre reservedeler, for eksempel rutete platefresende kuttere, rullesporverktøy, oljepumper, motorer, CNC -systemer, osv.
Se detaljerNo.3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, Jiangsu -provinsen, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Alle rettigheter forbeholdt

