


Cat:CNC rullemaskin
CNC Roll Notching Machine
XK9350-serien CNC Rarber Roll Crescent Groove-fresemaskin er det oppgraderte produktet av XK500-typen, som er egnet for å behandle ruller med diame...
Se detaljer
Hvilken maskin skal du sette på gulvet når de nye jobbene inkluderer både aksellignende komponenter og flate braketter? Svaret er sjelden svart-hvitt, men avgjørelsen blir enklere når du sporer hvordan hver maskin fjerner materiale. En CNC dreiebenk roterer arbeidsstykket. En CNC-fres roterer verktøyet. Den enkle forskjellen dikterer geometrien du kan produsere, oppsetttiden du vil bruke og kostnaden per del. Velg dreiebenken for rotasjonssymmetri; velg møllen for prismatisk kompleksitet. Når begge er nødvendig, bør du vurdere en kombinert dreie-fresemaskin eller planlegge en celle med begge typer.
I en CNC dreiebenk, også kalt dreiesenter, holdes arbeidsstykket i en spindel og roteres med kontrollert hastighet. Skjæreverktøyet, montert på et tårn, beveger seg langs X- og Z-aksene for å fjerne materiale. Denne utformingen er effektiv for utvendige sylindre, boringer, avsmalninger, gjenger og spor. Fordi delen roterer kontinuerlig, genereres rundhet og konsentrisitet naturlig fra spindelaksen.
I en CNC-fres klemmes arbeidsstykket til et bord og skjæreverktøyet roterer i en spindel. Verktøyet eller bordet beveger seg gjennom flere akser, typisk X, Y og Z. Dette gjør at kutteren kan nå forskjellige flater og lage flate overflater, spor, lommer og tredimensjonale profiler. Fresing er det naturlige valget for deler som har firkantede hjørner, hull på flere flater eller komplekse konturer som en dreiebenk ikke kan nå.
Hvis du fjerner programmeringen og automatiseringen, er den fysiske forskjellen akkurat dette: hvilken komponent som spinner. Svaret former hver senere beslutning om verktøy, arbeidsholding og prosesseringssekvens. En CNC rulle dreiebenk, for eksempel, er designet spesielt for store sylindriske ruller, så spindelen og bakstokken er bygget for å støtte tunge vekter. En mølle i samme butikkgulv ville bli valgt for kilesporene og sporene kuttet inn i disse valsene i en sekundær operasjon.
 Høyeffektiv CNC-rulle dreiebenk med stiv ledebanedesign Denne dreiebenken passer til store sylindriske ruller og roterende deler, og tilbyr en stiv struktur og høyt skjæremoment. Designet støtter tunge arbeidsstykker, noe som gjør det til et praktisk valg for butikker som trenger presis dreiing før sekundære freseoperasjoner. Se produkt →
Geometrien til delen er det beste utgangspunktet for å velge mellom dreiing og fresing. En rotasjonsdel med en jevn akse, for eksempel en motoraksel, en rulle, en bøssing, en flens eller en remskive, behandles best på en dreiebenk. Dreiebenken fjerner materiale med høy hastighet samtidig som den opprettholder en jevn diameter langs lengden. Selv deler med eksentriske egenskaper kan dreies først og deretter ferdigbehandles på en fres i en andre operasjon.
En prismatisk del, slik som et hus, en plate, en støttebrakett, et ventilhus eller et formhulrom, krever en fres. Evnen til å flytte verktøyet over en flat overflate og endre orientering ved å indeksere arbeidsstykket, gjør fresing til standardmetoden for rektangulære deler og funksjoner som spor, lommer og nasser. Mange komplekse deler er ikke bare én type. Tenk på en rull som trenger et kilespor kuttet inn i den ytre overflaten, eller en aksel med et tverrhull nær den ene enden. I slike tilfeller kan bearbeiding av en komplett del kreve begge operasjonene. Tabellen nedenfor oppsummerer de viktigste forskjellene.
| Karakteristisk | CNC dreiebenk | CNC Mill |
|---|---|---|
| Arbeidsstykkets bevegelse | Roterer rundt spindelen | Stasjonær på bordet |
| Verktøybevegelse | Beveger seg i lineære akser | Roterer og beveger seg i flere akser |
| Beste geometri | Sylindrisk, konisk, sfærisk | Prismatisk, flat, konturert |
| Typiske operasjoner | Dreiing, boring, gjenging, rilling | Planfresing, boring, sporing, konturering |
| Typisk spindelorientering | Horisontal eller vertikal | Vertikal eller horisontal |
| Konfigurasjonskompleksitet | Senk for roterte deler | Høyere for arbeid med flere ansikter |
| Felles toleranseområde | IT6–IT8 | IT7–IT9 |
Disse områdene er generelle, ikke absolutte. En moderne CNC dreiebenk med lineære skalaer kan nå svært trange toleranser, og en high-end fres kan også produsere nesten runde former med interpolasjon. Men når du planlegger pålitelig, økonomisk produksjon, betyr de typiske styrkene mer enn det teoretiske maksimum.
Begge maskinene kan oppnå utmerkede resultater, men de begrensende faktorene er forskjellige. På en dreiebenk er overflatefinish en funksjon av matehastighet, verktøyets neseradius, spindelhastighet og arbeidsstykkets stivhet. Fordi delen roterer kontinuerlig, får du en naturlig jevn overflate langs omkretsen. Gjenging og rilling utføres med innsatser av en bestemt form. For lange valser er det ofte nødvendig med en stødig hvile eller et senter for bakstokken for å forhindre avbøyning under skjærekrefter.
På en mølle påvirkes finishen av overtrinnsavstand, spindelhastighet, verktøyavbøyning og antall riller. Kule-endefreser genererer jevnere konturer, men med lengre syklustider. Freseverktøy er mer varierte: endefreser, planfreser, bor, kraner og spesialkuttere. Verktøybytte kan skje automatisk hvis maskinen har en verktøyveksler, noe som gjør komplekse deler mulig. Avveiningen er at arbeidsholderen må være stiv nok til å motstå sidekrefter; en dårlig fastklemt del kan vibrere eller skifte, og ødelegge nøyaktigheten til den ferdige funksjonen.
For valser av støpejern eller smidde stål er stivhet kritisk. En kraftig dreiebenk kan holde store diametre med høy materialfjerningshastighet. En kraftig mølle, derimot, utmerker seg ved å kutte kilespor og rillemønstre på herdede valseoverflater. Dette er grunnen til at mange valseprodusenter eier begge maskintypene. Husk at CNC-kontrolleren og servosystemet bestemmer hvor nøyaktig begge maskinene utfører banene sine. En stabil kontrollsløyfe holder verktøybanen repeterbar over lange sykluser. Hvis du arbeider med valser som krever nøyaktig sporavstand, kan en maskin designet for valsespesifikk fresing, som f.eks. CNC rulle dreiebenk med presisjons CNC system , kan utgjøre forskjellen mellom deler som passer og deler som kasseres.
Start med tre spørsmål: Hva er den grunnleggende formen på din del? Hvor mange sider må maskineres? Hva er forventet batchstørrelse og toleranse? Svarene vil styre deg mot den ene eller den andre teknologien.
En annen faktor er mengden materiale som skal fjernes. Snuing fjerner materiale fra et rundt emne veldig effektivt fordi kuttet er kontinuerlig. Fresing med en liten kutter fjerner materiale med en lavere hastighet, spesielt når skjæringen avbrytes. Hvis delen starter som en støping med nesten nettform, kan fresing være mer hensiktsmessig; hvis den starter fra stanglager, er vendingen ofte raskere. For en detaljert oversikt over familiene av tilgjengelige maskiner, se komplett produktspekter på produsentens nettsted.
Ikke overse arbeidsforhold. En dreiebenk holder vanligvis et arbeidsstykke i en trekjeft chuck eller spennhylse, som er rask å sette. En mølle krever skrustikk, klemmer eller tilpassede fester for å forhindre at delen beveger seg under sidekrefter. For komplekse deler kan festekostnadene overstige maskinkostnadene i små partier. Beregn totalkostnaden for prosessen, ikke bare maskinprisen, før du tar en kjøpsbeslutning.
Til slutt, evaluer tilgjengelig maskinplass og operatørferdigheter. Dreiesentre og fresesentre har ulike vedlikeholdsbehov. En mølles verktøyskifter og kjølevæskesystem trenger regelmessig oppmerksomhet; en dreiebens spindel og chuck krever riktig rengjøring og smøring. Velg maskinen ditt team kan betjene og vedlikeholde pålitelig. En maskin som står på tomgang fordi ingen er komfortabel med kontrollen er en dårlig investering.
Valser er et klassisk eksempel der dreiebenk og fres fungerer sammen. En ny rull starter som en smidd eller støpt sylinder. Den ytre profilen, tappene og gjengene dreies på en CNC rulle dreiebenk. Deretter freses kilespor, spiralspor eller tilpassede mønstre på en CNC-rullemaskin. Noen valser krever en frest overflate med et riflet eller svingt mønster for å forbedre materialflyten i en stålfabrikk. Muligheten til å bytte mellom dreiing og fresing i ett oppsett er verdifull når delen er tung og ommontering er kostbart.
Valget av maskin innen dreiebenkkategorien har også betydning. En høypresisjon CNC frese-rulle dreiebenk kombinerer dreie- og fresekapasitet i ett enkelt oppsett, og reduserer tomgangstid og posisjonsfeil. For produsenter som behandler flere rullestørrelser, er et automatisk sporposisjoneringssystem en fordel. Den samme logikken gjelder for små deler. En produksjonsbutikk som lager messingbeslag kan bruke en dreiebenk for kroppen og en fres for sekskantflaten. En butikk som lager bildeler kan stable begge maskinene i en celle. Nøkkelen er å definere den dominerende formen til delen, og deretter bestemme om den andre operasjonen rettferdiggjør en ekstra maskin eller en fleroppgavekjøring.
Start med å se på den mest utfordrende delen du trenger å produsere. Hvis den definerende funksjonen er en sylindrisk overflate med tett konsentrisitet, er en CNC dreiebenk det rette fundamentet. Hvis den definerende funksjonen er et flatt ansikt, en lomme eller en kompleks kontur, vil en CNC-fres tjene deg bedre. Når begge typer funksjoner er tilstede, bør du vurdere en kombinert løsning eller en produksjonscelle.
Det er ingen universell beste maskin. Det beste valget er det som passer til dine faktiske deler, batchstørrelser og operatøropplevelsen din. En klar forståelse av forskjellen mellom en dreiebenk og en mølle er det første skrittet mot å ta en lønnsom beslutning. Bruk maskintypen som adresserer de mest verdifulle funksjonene i arbeidet ditt, og behold den andre prosessen som et tillegg i stedet for et kompromiss.
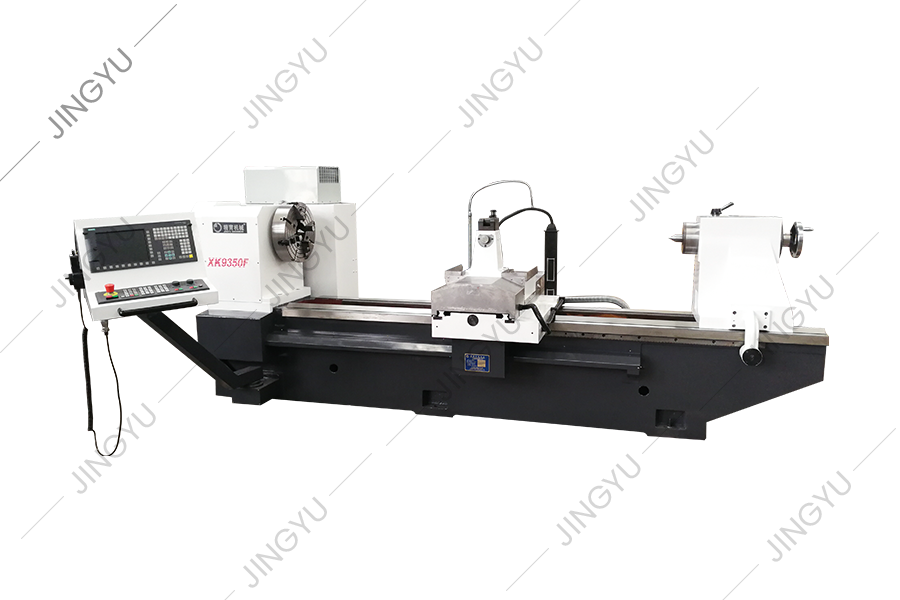
XK9350-serien CNC Rarber Roll Crescent Groove-fresemaskin er det oppgraderte produktet av XK500-typen, som er egnet for å behandle ruller med diame...
Se detaljer
Denne serien med maskinverktøy kan automatisk kutte halvmåne spor med forskjellige rotasjonsretninger og enhver helixvinkel. Det kan dele seg i lik...
Se detaljer
Denne serien med maskinverktøy brukes hovedsakelig til å passere og behandle ruller. Den kan også vri den ytre sirkelen og rullen på ruller, og kan...
Se detaljer
CK84 -serien CNC Roll dreiebenk vedtar Siemens 828D CNC -system og er drevet av en servomotor. Når vi designet dette maskinverktøyet, analyserte vi...
Se detaljer
MK8450 CNC-rullekvern brukes hovedsakelig til grov sliping, semifinish sliping, fin sliping og ikke-spark-sliping av de ytre sirkler og R-spor av w...
Se detaljer
For tiden tar mønsterrullgravering hjemme og i utlandet generelt elektrolysemetode, vanlig horisontal fresemaskinfresing og andre prosesseringsmeto...
Se detaljer
Dette maskinverktøyet er en ny type CNC Roll Grooving Machine Tool utviklet basert på selskapets CNC Roll Maching Machine -serie og etter full fors...
Se detaljer
CNC -rullegraveringsmaskin er egnet for å behandle forskjellige rullende ansiktsmarkeringer. Gjennom den automatiske redigeringsprogramvaren kan de...
Se detaljer
MX250 er en standard Diamond Wheel Dressing Machine, brukt til å danne og kle seg diamanthjul for metallurgiske stålfabrikker. Diameteren på diaman...
Se detaljer
Denne serien gir hovedsakelig vanlige deler for CNC-rulle dreiebenker, for eksempel CBN-kniver, PCD-kniver, chucks, skruer osv.
Se detaljerNo.3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, Jiangsu -provinsen, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Alle rettigheter forbeholdt

