


Cat:CNC rullemaskin
CNC hakk og merkemaskin
XK9350-serien CNC Rarber Roll Crescent Groove-fresemaskin er det oppgraderte produktet av XK500-typen, som er egnet for å behandle ruller med diame...
Se detaljer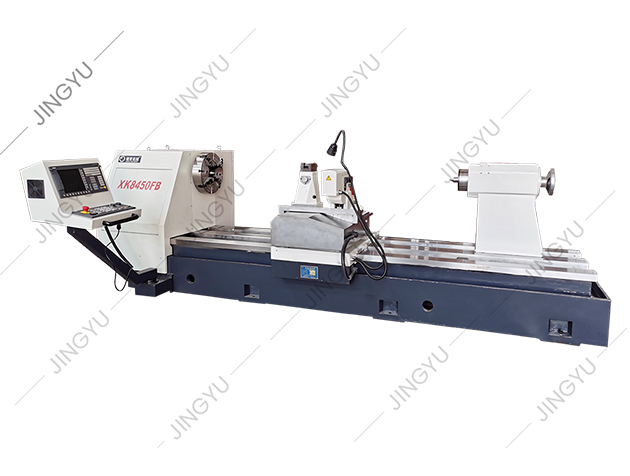
En typisk CNC-butikk starter hver ny fresejobb med klatreskjæring, forutsatt at det alltid er det beste valget. Så kommer et parti herdede valser med en sprø mølleskala, og karbidinnsatsene begynner å flise ved første passering. Den erfarne maskinisten går inn og foreslår en konvensjonell freseinngang for å bryte gjennom overflaten. Sannheten er at både klatreskjæring og konvensjonell fresing er essensielle teknikker, og riktig valg avhenger av maskinens stivhet, arbeidsmaterialets tilstand og den nødvendige overflatefinishen.
Klatreskjæring, også kalt nedfresing, skjer når kutteren roterer i samme retning som arbeidsstykkematingen. I det øyeblikket en tann griper inn, tar den en chip i full tykkelse, og chipen tynner ut mot null når tannen forlater materialet. Konvensjonell fresing, eller oppfresing, roterer mot fôret. Tannen begynner uten ukuttet spontykkelse, gnis langs overflaten og bygger seg gradvis opp til maksimal spon ved slutten av inngrepet.
Den eneste forskjellen i spongeometri påvirker skjærekrefter, varme, verktøyslitasje og vibrasjon. Ved klatrefresing presser kraften kutteren nedover i arbeidsstykket og bordet, noe som bidrar til å stabilisere tynne deler. Ved konvensjonell fresing løfter skjærekraften arbeidsstykket og skyver kutteren vekk, men den gradvise innkjøringen er tilgivende når overflaten er hard eller maskinen har løse ledeskruer.
På en stiv CNC-maskin med forhåndsbelastede kuleskruer og sikker feste, er klatrefresing standardvalget for de fleste operasjoner. De praktiske fordelene er målbare:
For aluminium, lavkarbonstål, messing og de fleste plaster, vises disse fordelene umiddelbart i syklustid og verktøykostnader. Klatrefresing fungerer også godt i lommearbeid med tynne gulv fordi den nedadgående kraften hjelper til med å holde materialet nede.
Konvensjonell fresing er ikke foreldet. Det er tre situasjoner der den overgår klatreskjæring:
Kostnaden for konvensjonell fresing er mer friksjon, høyere verktøytemperatur og en grovere finish. Ved dype spor forblir spon i sporet og kan forårsake kantoppbygging, så det er nødvendig å øke kjølevæsken eller hakke.
| Faktor | Klatrefresing (ned) | Konvensjonell fresing (opp) |
|---|---|---|
| Spontykkelse | Starter tykt, slutter tynt | Starter tynt, slutter tykt |
| Kuttekraftretning | Nedover, inn i bordet | Oppover, løfter arbeidsstykket |
| Overflatefinish | Vanligvis bedre | Grovere, mer burr |
| Verktøyslitasjemodus | Jevn slitasje, mindre varme | Mer gnidning, varmere kant |
| Vibrasjonsrisiko | Lav hvis oppsettet er stivt | Høyere under innledende gnidning |
| Motreaksjonstoleranse | Krever null tilbakeslag | Håndterer noe tilbakeslag |
| Best for | CNC grovbearbeiding og etterbehandling | Manuelle freser, gjennombruddsskala |
Bruk de fire første radene for å forstå prosesskvaliteten. De tre siste radene hjelper deg å tilpasse skjæremodusen til maskinen og materialtilstanden.
For CNC-brukere, sett klatrefresing som utgangspunkt for de fleste verktøybaner, spesielt etterbehandling. Bekreft at maskinen er fri for tilbakeslag og at arbeidsholderen tåler nedadgående krefter. En solid skrustikke eller armatur som presser arbeidsstykket mot maskinsengen vil gi best resultat.
Maskinstivhet er portvakten for klatrefresing. En forsterket fresemaskin med en tung støpejernsbase og forhåndsbelastede dobbelmutterskruer gir stivheten til å håndtere klatrefresing på krevende materialer.
 Forsterket CNC vertikal fresemaskin for klatrefresing Denne kraftige vertikale fresen har en forsterket støpejernsstruktur og forhåndsbelastede kuleskruer, som gir den stivheten som trengs for å klatre opp i møllekrevende materialer, samtidig som den opprettholder jevn mating og langsiktig presisjon. Se produkt →
På denne klassen av utstyr eliminerer servodrevene blyskruespill slik at matingen forblir jevn selv under et kutt i full bredde. Når en konvensjonell pass er uunngåelig, reduser spindelhastigheten med 10–15 % og sakte matingen litt for å minimere gnidning. Å legge til en liten avfasning eller innføring kan også gjøre verktøyet lettere på en hard overflate.
Forstå arbeidsprinsippet til en helautomatisk CNC rullfresemaskin hjelper deg å sette pris på hvordan kontrollsystemer bytter mellom skjæremodus basert på lasttilbakemelding. Moderne kontroller kan overvåke spindelbelastning og akseavvik, men kuttegeometrien bestemmer fortsatt hvilken modus som er passende.
Ruller som brukes i stålstang-, stang- og båndfreser er klassiske eksempler på arbeidsstykker med slipeskala og avbrutte spor. Den første passeringen trenger ofte konvensjonell fresing for å bryte gjennom det rullede skinnet uten å skade innsatsen. Når skalaen er fjernet, gir klatrefresing den fine overflatefinishen som kreves for den endelige profilen.
En dedikert CNC-valsfresemaskin kombinerer et stivt underlag, lavfriksjonsføringer og direkte servoaksedrev. Den kombinasjonen gjør at kutteren opprettholder en jevn sponbelastning uten trekkeeffekten som forstyrrer vanlige maskiner. På en helautomatisk CNC valsefresemaskin styrer kontrolleren overgangen mellom konvensjonell inngang og klatrebearbeiding automatisk innenfor samme syklus.
 Automatisk CNC rullfresemaskin med stiv seng Denne maskinen er designet for automatisk klatrefresing av rullespor, og kombinerer en stiv fireskinnebunn, føringer med lav friksjon og direkte servoaksedrift for å opprettholde jevn sponbelastning og redusere skravling under kraftig maskinering. Se produkt →
For store valser med dype halvmånespor absorberer en kraftig valsfres med spindel med høyt dreiemoment og bred mellomrom vibrasjonen som normalt fremmer skravling ved klatrefresing. Den ekstra massen holder innsatsen i kontakt med arbeidsflaten og hindrer verktøyet i å bøye seg bort fra sporprofilen.
Å velge mellom klatreskjæring og konvensjonell fresing er ikke et stilspørsmål. Det er en prosessbeslutning basert på maskinens tilstand, materialoverflaten og finishen du trenger. Start med klatrefresing på stivt CNC-utstyr for ren overflatefinish og lengre verktøylevetid. Gå over til konvensjonell fresing når du står overfor en hard vekt, en maskin med tilbakeslag eller en manuell operasjon der følelsen er viktig. Ved å tilpasse skjæremodusen til de faktiske forholdene, vil du få konsekvente kutt, mindre skrot og et lengre verktøybudsjett.

XK9350-serien CNC Rarber Roll Crescent Groove-fresemaskin er det oppgraderte produktet av XK500-typen, som er egnet for å behandle ruller med diame...
Se detaljer
Denne serien med maskinverktøy kan automatisk kutte halvmåne spor med forskjellige rotasjonsretninger og enhver helixvinkel. Det kan dele seg i lik...
Se detaljer
Med tanke på problemene med høyhastighetsstålrullebehandling, er XK8450 CNC Roll Maching Machine en ny type CNC Roll Groove Processing Machine Tool...
Se detaljer
Med tanke på problemene med høyhastighets stålrullebehandling, er XK8450 CNC-rullemaskinen en ny type CNC Roll Groove-prosesseringsmaskinverktøy ut...
Se detaljer
Alle tre aksene på maskinen er P3-nivå 50 × P10 kuleskruer, og monteringsprosessen med 2-ende fast pretensjon brukes til å styrke den aksiale stivh...
Se detaljer
MK8450 CNC-rullekvern brukes hovedsakelig til grov sliping, semifinish sliping, fin sliping og ikke-spark-sliping av de ytre sirkler og R-spor av w...
Se detaljer
For tiden tar mønsterrullgravering hjemme og i utlandet generelt elektrolysemetode, vanlig horisontal fresemaskinfresing og andre prosesseringsmeto...
Se detaljer
Denne maskinen brukes hovedsakelig til å slipe og reparere fresekutteren av rullet gjengte ribbeina, som enkelt kan reparere og slipe kanten av arm...
Se detaljer
Denne serien er hovedsakelig for CNC Crescent Groove-fresemaskiner for å gi vanlige deler, for eksempel freseverktøyholdere, fresing av kuttere, st...
Se detaljer
Denne serien gir hovedsakelig vanlige deler for CNC-rulle dreiebenker, for eksempel CBN-kniver, PCD-kniver, chucks, skruer osv.
Se detaljerNo.3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, Jiangsu -provinsen, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Alle rettigheter forbeholdt

