


Cat:CNC rullemaskin
CNC Roll Notching Machine
XK9350-serien CNC Rarber Roll Crescent Groove-fresemaskin er det oppgraderte produktet av XK500-typen, som er egnet for å behandle ruller med diame...
Se detaljer
Klatreskjæring gir den reneste, mest nøyaktige overflatefinishen i CNC-fresing — men bare når maskinen og oppsettet kan håndtere skjærekreftene. For valseprodusenter og tungutstyrsbutikker er denne betingelsen vanligvis oppfylt.
Denne artikkelen forklarer hva klatreskjæring er, hvordan det er sammenlignet med konvensjonell skjæring, og når du skal velge hver strategi i ekte produksjon.
Ved klatrefresing roterer kutteren i samme retning som arbeidsstykkematingen. Skjæretannen går inn i materialet med full spontykkelse og tynner sponen mot slutten av inngrepet. Ved konvensjonell fresing starter tannen med null spontykkelse, gni mot overflaten, og når deretter maksimal tykkelse på slutten.
Klatreskjæring kalles også nedfresing; konvensjonell kalles fresing. Navnene indikerer om verktøyet beveger seg "ned" med rotasjonen eller "opp" mot det.
| Faktor | Climb Cutting | Konvensjonell skjæring |
|---|---|---|
| Verktøyrotasjon vs. mating | Samme retning | Motsatt retning |
| Spontykkelse | Tykkest ved inngang, avtagende | Tynnest ved innslipp, økende |
| Skjærende handling | Ren cutoff, mindre friksjon | Gni i starten, mer friksjon |
| Overflatefinish | Bedre på stive oppsett | Kan etterlate en polert eller utsmurt overflate |
| Krafttendens | Nedover (for perifer fresing) | Oppover (pleier å løfte arbeidsstykket) |
| Verktøyslitasje | Mindre slitasje når oppsettet er stivt | Høyere kantslitasje fra gnidning |
| Risiko | Verktøyavbøyning kan forårsake griping | Arbeidsherdingsrisiko |
Spontykkelse er hovedgrunnen til at moderne CNC-butikker foretrekker klatreskjæring. Med et konvensjonelt kutt starter innsatsen eller endefresen med null sponbelastning, noe som betyr at eggen skyver i stedet for å skjære. Dette skaper friksjon, varme og arbeidsherding på mange stål. Når verktøyet så biter dypere, treffer det det herdede laget og slites raskere.
Klatreskjæring starter med maksimal sponbelastning. Kanten fjerner umiddelbart materiale, reduserer varmeoppbygging og etterlater en jevnere overflate. Kuttekraften har også en tendens til å presse arbeidsstykket ned mot bordet, noe som holder delen stabil.
Den stabiliteten er viktig når du freser lange sylindriske arbeidsstykker som ruller. En nedadgående skjærekraft hjelper til med å holde rullen mot V-blokken eller stødig hvile. Dette er en av grunnene til at produsenter av CNC kraftige rullefresemaskiner programmerer klatrepass som standard etterbehandlingsstrategi.
Klatreskjæring har en velkjent ulempe: hvis maskinen har tilbakeslag eller utilstrekkelig stivhet, kan kutteren ta tak i arbeidsstykket og trekke seg frem. Dette kan få bordet til å slingre seg, knuse et verktøy eller etterlate en bølget overflate. Det er grunnen til at eldre maskiner med blyskruer og ingen tilbakeslagskompensasjon tradisjonelt ble kjørt i konvensjonell modus.
På en CNC-maskin med kuleskruer, forhåndsinstallerte føringer og riktig servotuning er tilbakeslaget minimalt. Klatreklipping blir ikke bare trygt, men også å foretrekke. For tunge freseoperasjoner er kravet en solid spindel og et stabilt arbeidsoppsett. Rullslipe- og rillemaskiner er bygget etter den standarden.
Vibrasjon er en annen vurdering. Klatreskjæring har en tendens til å generere mindre vibrasjoner enn konvensjonell skjæring, spesielt når verktøyet kobles inn i en konstant vinkel. Men hvis verktøyet begynner å vibrere, kan det føre til skravlemerker. Dette er diskutert mer detaljert i en relatert artikkel om håndtere vibrasjoner i CNC-rullemaskiner .
Rullesporing krever å kutte nøyaktige mønstre i herdet stål eller støpejernsvalser. Både grovbearbeiding og finbearbeiding må opprettholde stramme toleranser for sporbredde, -dybde og -posisjon. Klatreskjæring hjelper på flere måter: det gir et renere kutt, reduserer graddannelse og forlenger levetiden til formverktøy og belagte hardmetallskjær.
I produksjon er en vanlig praksis å bruke konvensjonell skjæring for den første grovbearbeidingen når det er skala eller ujevn overflate, og deretter bytte til klatreskjæring for etterbehandling. Årsaken er enkel: et grovt skinn kan hakke en karbidkant hvis det første inngrepet er for aggressivt. Når overflaten er ren, gir klatreskjæring den nøyaktigheten som trengs for den endelige konturen.
For rulleflater kan forskjellen i overflatefinish måles i Ra- eller Rz-verdier. Vår erfaring er at å bytte en etterbehandling fra konvensjonell til klatreskjæring kan forbedre overflateruheten med en målbar margin når verktøybanen er riktig justert. Reduksjonen i gnidning reduserer også sjansen for utsmøring, noe som er kritisk for ruller som vil strukturere metallplater eller prege mønstre.
Å bytte fra konvensjonell til klatreklipping er ikke bare en retningsendring. Du må justere flere parametere:
For rullematerialer som D2 verktøystål eller kjølt støpejern, er utgangspunktet en lett radiell skjæredybde (0,5-1,0 mm) i klatremodus og en mating på rundt 0,1-0,2 mm per tann, for så å avgrense basert på den resulterende finishen.
I et typisk valseverksted starter prosessen med konvensjonell fresing for å fjerne det skadede laget. Operatøren bytter deretter til klatreskjæring for den siste passeringen som definerer sporprofilen. Fordi klatreskjæring etterlater en renere overflate, går rullen til kvernen med mindre lager fjernet, noe som forkorter den totale syklustiden.
 Automatisk CNC rullfresemaskin med seksakset Siemens kontroll Denne maskinen er konstruert for presisjonsrullereparasjon, og har en stiv integrert seng og herdede føringsveier for å støtte klatrefresing av sporprofiler. Siemens seksaksekontroll og høymomentspindel sørger for nøyaktig konturskjæring på herdede ruller, noe som reduserer slipetiden. Se produkt →
En annen vanlig applikasjon er å kutte trådlignende ribber på rillede ruller. Klatrefresing gir en skarpere kant på ribbekammen, noe som påvirker den endelige produktkvaliteten ved stang- og trådrulling. Derfor er CNC kraftige valsemaskiner programmert med en kontrollert stigningsstrategi for disse konturene.
Ikke alle fresemaskiner utfører klatreskjæring godt. Maskinen må ha en stiv ramme, et tilbakeslagsfritt matesystem og en spindel som kan opprettholde dreiemoment ved moderate hastigheter. For valsefresing betyr det vanligvis en maskin med en tung kasse eller herdet føringsbanestruktur, ikke en lett fres.
 CNC vertikal fresemaskin XKV1800 med forsterket kraftig struktur Bygget for stabil klatrefresing, tilbyr denne vertikale fresen en herdet flykropp og slippfrie kuleskruer. Dens store arbeidsslag og 2000 kg bordkapasitet har plass til tunge støpegods og ståldeler, og gir den stivheten som kreves for jevne kutt på harde overflater. Se produkt →
Forsterkede CNC-fresemaskiner er designet med dette i tankene. De gir stivheten som trengs for å absorbere støtet fra den første sponkontakten og opprettholde nøyaktigheten over lange passeringer på herdede rulleoverflater.
Klatreskjæring er ikke en enkelt teknikk; det er en avgjørelse du tar for hvert pass. Bruk konvensjonell skjæring for å komme deg gjennom røffe, skjellete eller ustabile forhold. Bruk klatreskjæring for å fullføre passeringer der overflatekvalitet og verktøylevetid betyr mest. På moderne CNC rullfreseutstyr bør klatreskjæring være en del av standard etterbehandlingsstrategi.
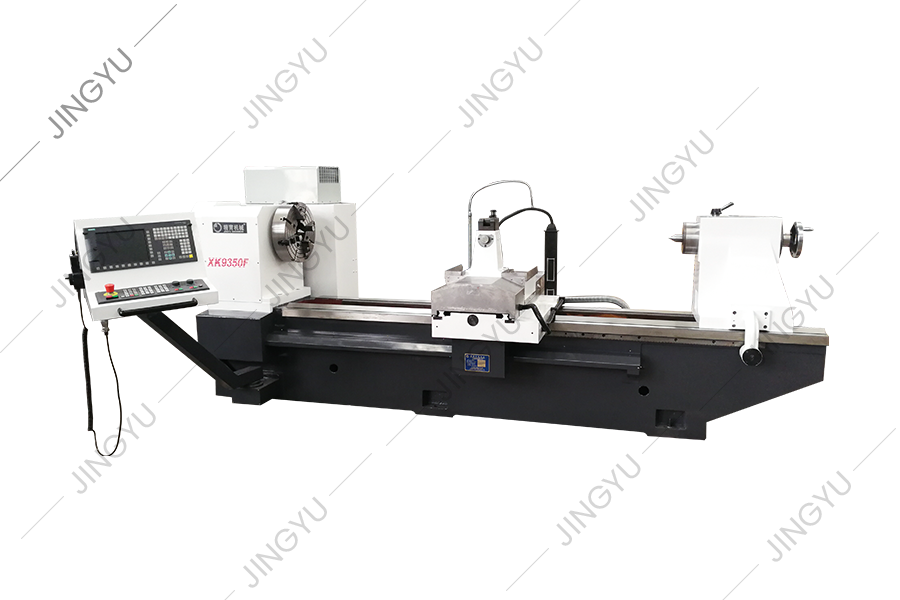
XK9350-serien CNC Rarber Roll Crescent Groove-fresemaskin er det oppgraderte produktet av XK500-typen, som er egnet for å behandle ruller med diame...
Se detaljer
Denne serien med maskinverktøy kan automatisk kutte halvmåne spor med forskjellige rotasjonsretninger og enhver helixvinkel. Det kan dele seg i lik...
Se detaljer
Vi har samlet rik erfaring med behandling og bruk av armeringsruller, og har utført en grundig analyse og forskning på teknologien til lignende ava...
Se detaljer
Med tanke på problemene med høyhastighetsstålrullebehandling, er XK8450 CNC Roll Maching Machine en ny type CNC Roll Groove Processing Machine Tool...
Se detaljer
Med tanke på problemene med høyhastighets stålrullebehandling, er XK8450 CNC-rullemaskinen en ny type CNC Roll Groove-prosesseringsmaskinverktøy ut...
Se detaljer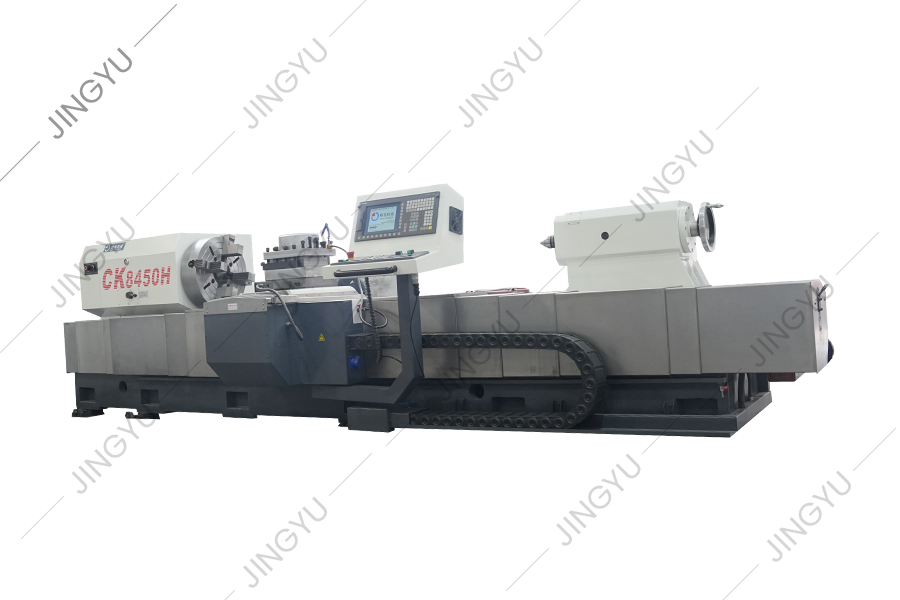
Denne serien med maskinverktøy brukes hovedsakelig til å passere og behandle ruller. Den kan også vri den ytre sirkelen og rullen på ruller, og kan...
Se detaljer
Denne serien med maskinverktøy brukes hovedsakelig til å passere og behandle ruller. Den kan også vri den ytre sirkelen og rullen på ruller, og kan...
Se detaljer
CK8465H CNC Roll dreiebenk vedtar en 2 3 kraftig lineær rullende guide struktur, det vil si to rektangulære guide skinner arrangert horisontalt på ...
Se detaljer
CK84 -serien CNC Roll dreiebenk vedtar Siemens 828D CNC -system og er drevet av en servomotor. Når vi designet dette maskinverktøyet, analyserte vi...
Se detaljer
CK450 skråbed CNC dreiebenker vedtar det tyske Siemens kontrollsystem. Utseende, operativsystem og sikkerhetsbeskyttelsessystem for maskinverktøyet...
Se detaljerNo.3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, Jiangsu -provinsen, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Alle rettigheter forbeholdt

