


Cat:CNC rullemaskin
CNC hakk og merkemaskin
XK9350-serien CNC Rarber Roll Crescent Groove-fresemaskin er det oppgraderte produktet av XK500-typen, som er egnet for å behandle ruller med diame...
Se detaljer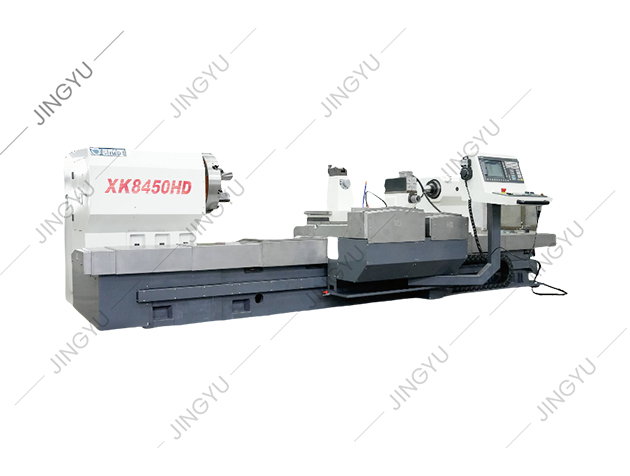
Gå inn i hvilken som helst maskinverksted, og dreiebenken er arbeidshesten som forvandler rå stangmateriale til aksler, foringer og komponenter i nøyaktig størrelse. Likevel handler gapet mellom et rent kutt og et kassert arbeidsstykke sjelden om råkraft. Det handler om metode. Sikker og nøyaktig betjening av en dreiebenk kommer ned til en repeterbar sekvens: inspiser maskinen, monter arbeidsstykket sikkert, sett verktøyet i midten, velg en realistisk hastighet og mating, og foret deretter et kontrollert første kutt. En ny operatør bør også kjenne dreiebenkens sving og avstanden mellom sentrene; prøver å maskinarbeide utover disse grensene inviterer til vibrasjoner og verktøysvikt. Mestre den grunnleggende sekvensen, og hver operasjon som følger – vending, vending, rilling og skille – blir et spørsmål om nøye måling og små justeringer.
Før du berører kontrollene, sjekk dreiebenken. Bekreft at chuckkjevene er rene og fri for spon, at verktøystolpen er tett, og at veiene har en lett oljefilm. Sørg for at chucknøkkelen er fjernet fra chucken før du starter spindelen. Denne enkle vanen forhindrer den vanligste dreiebenkeulykken: en chucknøkkel kastet fra den roterende enheten. Kontroller også at skjæreverktøyet er skarpt og riktig slipt for materialet. Kontroller kjølevæskenivået hvis maskinen bruker kjølevæske, og bekreft at sponpannen ikke renner over. Rydd deretter området rundt maskinen. Løse filler, verktøy og råmateriale hører hjemme på arbeidsbenken, ikke på dreiebenken.
Sikkerhet på en dreiebenk er ikke en liste over slagord; det er et sett med fysiske grenser. Bruk vernebriller til enhver tid. Ikke bruk hansker, løse ermer eller smykker når spindelen går. Strekk aldri ut over et roterende arbeidsstykke for å fjerne spon; stopp spindelen og bruk en børste. Hold hendene unna chucken og skjæresonen. Hvis et arbeidsstykke begynner å skravle eller vibrere, stopp maskinen og korriger problemet i stedet for å presse gjennom. La aldri maskinen gå uten tilsyn. Hvis du trenger å kontrollere overflatefinishen eller inspisere verktøyet, stopp spindelen først. For operatører som går fra manuelle til CNC dreiebenker, eksisterer det ytterligere farer, for eksempel programmerte raske bevegelser og automatiske verktøyskift. Praktisk veiledning vedr forbedrer driftssikkerheten på CNC rulle dreiebenker dekker disse situasjonene mer detaljert.
For de fleste jobber er en selvsentrerende chuck med tre kjever den raskeste måten å holde rundt lager på. Sørg for at arbeidsstykket sitter helt og at kjevene griper på en sirkulær overflate, ikke på hjørner. La bare nok materiale stikke ut for operasjonen; for stort overheng forårsaker avbøyning og skravling. For lange skafter, bruk et endestokksenter eller en stødig hvile for å støtte den fjerne enden. For firkantede eller uregelmessige emner, bytt til en uavhengig chuck med fire kjever og angi at delen er sann. Dette legger til oppsetttid, men det er den riktige måten å holde ikke-rundt materiale på. Ved bruk med tunge ruller er arbeidsstykker ofte for store for en standard chuck, og det er derfor en CNC rulle dreiebenk bruker forsterkede chucker og frontplater designet for høy konsentrisitet under tung belastning.
 Engros rulle dreiebenk fabrikk, leverandører Nantong Jingyu maskineri Co., Ltd. er China Roll dreiebenk Factory og CNC Roll dreiebenk leverandører, som produserer engros rulle dreiebenk for salg Se produkt →
Skjæreverktøyet må stilles inn med spissen nøyaktig på spindelens senterlinje. Et verktøy satt for høyt vil gni og slites; et verktøy som er satt for lavt, kan forårsake skravling eller graving. For de fleste dreieoperasjoner bør verktøyet nærme seg arbeidet med en vinkel på omtrent 90 graders sideskjærekant, med nok klaring foran for å unngå gnidning. Stram verktøystolpen godt, og ta et prøvekutt før du forplikter deg til hele bearbeidingspasset.
Tre skjæreparametere samhandler for å bestemme resultatet: spindelhastighet, matehastighet og skjæredybde. Ved manuell dreiing uttrykkes spindelhastighet ofte som skjærehastighet i overflatemeter per minutt. Høyere hastigheter og matinger fjerner metall raskere, men de øker også varme og verktøyslitasje. For å stille inn spindelhastigheten, bruk formelen RPM = (skjærehastighet × 1000) / (π × arbeidsstykkediameter). For en 50 mm stang av bløtt stål ved 30 m/min, fungerer det til omtrent 190 RPM. Et trygt utgangspunkt for bløtt stål med høyhastighetsstålverktøy er en skjærehastighet på 25–35 meter per minutt, en mating på 0,1–0,3 millimeter per omdreining og en dybde mellom 0,5 og 2,5 millimeter. Tabellen nedenfor gir konservative startverdier; justere basert på det faktiske arbeidsstykket og verktøyets tilstand.
| Drift | Kuttehastighet (m/min) | Mating (mm/omdreininger) | Kuttdybde (mm) |
|---|---|---|---|
| Grovarbeiding | 25 | 0,20–0,40 | 1,5–2,5 |
| Etterbehandling | 30–40 | 0,05–0,15 | 0,20–0,50 |
For karbidverktøy kan skjærehastighetene være to til tre ganger høyere. Det viktige poenget er å begynne konservativt, lytte til lyden av kuttet og øke parameterne bare når maskinen og verktøyet er stabilt.
Vender mot produces a flat, square end on the workpiece. Mount the tool so it can move across the end of the part. With the spindle turning, move the tool from the outside edge toward the center, using a light feed. Take small passes; a final pass with a fine feed leaves a smooth surface.
Rett dreiing reduserer diameteren på arbeidsstykket over en lengde. Bruk et høyredreieverktøy og før det fra halestokkenden mot hodestokken, med mindre du skjærer opp til en skulder. Ta skjæredybden fra diameteren, og sjekk diameteren med skyvelære eller en mikrometer etter hver passering for å unngå under- eller overdimensjonerte deler. Skjærevæske bør påføres konsekvent på skjærekanten for å transportere bort varme og forbedre overflatefinishen.
For spor, still inn verktøyet til ønsket bredde og mat det rett inn i dybden. For en skulder, maskin den største diameteren først, deretter den mindre diameteren, og firkant opp hjørnet med et lite verktøy. Parting bruker et smalt blad som mates radialt med lav hastighet med mye skjærevæske. Reduser i alle tilfeller spindelhastigheten når du skjærer avbrente overflater eller dype spor for å forhindre skravling.
Nøyaktig dreiing er ikke en gjetning. Etter et prøvekutt, stopp spindelen og mål diameteren med et utvendig mikrometer eller skyvelære. Sammenlign målingen med målet, og bruk deretter kryssglidemikrometerkragen for å legge til eller redusere dybden. Når du nærmer deg den endelige størrelsen, ta en veldig lett pass og mål på nytt. Hvis delen er større i den ene enden enn den andre, er bakstokken feiljustert; juster bakdekselforskyvningen og ta et nytt kutt. Husk at en nykuttet del kan utvide seg fra skjærevarme; hvis du trenger en stram toleranse, la delen avkjøles til romtemperatur før den endelige målingen. På CNC dreiebenker gjelder de samme prinsippene, men maskinen bruker programmerte verktøyforskyvninger for å gjøre størrelseskorreksjoner automatisk.
På en manuell dreiebenk skjer hver avgjørelse i sanntid: operatøren stiller inn hastigheten, flytter vognen og leser urskiven. En CNC dreiebenk flytter mye av det ansvaret inn i programmet. Operatøren monterer fortsatt arbeidsstykket, stiller inn verktøyforskyvningene og kjører den første inspeksjonen, men maskinen kontrollerer skjærebanen, matingen og spindelhastigheten konsekvent. Dette er spesielt verdifullt for komplekse profiler og repeterende partier. For butikker som dreier store eller tunge valser, kan en høypresisjon CNC frese-rulle dreiebenk bearbeide konturer som vil kreve flere manuelle operasjoner og dedikerte formverktøy. CNC tillater også sondering i prosessen og automatisk verktøykompensasjon, men disse funksjonene avhenger av nøyaktigheten til det første oppsettet. Imidlertid er operatørens forståelse av skjæring grunnleggende viktig; et CNC-program kan ikke fikse et matt innlegg, et usikkert arbeidsstykke eller en dårlig forskyvning.
Å betjene en dreiebenk er ikke en enkelt ferdighet, men en kjede av små avgjørelser. Start med en ren maskin og et skarpt verktøy, hold arbeidsstykket stivt, velg fornuftige hastigheter og mål ved hvert trinn. Enten du kjører en manuell maskin eller en CNC-modell, avgjør disse grunnleggende om du produserer gode deler eller skrap. For operatører og anleggsingeniører som ønsker å sammenligne maskinalternativer, produktinformasjonen på Nantong Jingyu Machinery gir et praktisk utgangspunkt for evaluering av rulledreiebenker, kverner og fresemaskiner.

XK9350-serien CNC Rarber Roll Crescent Groove-fresemaskin er det oppgraderte produktet av XK500-typen, som er egnet for å behandle ruller med diame...
Se detaljer
Vi har samlet rik erfaring med behandling og bruk av armeringsruller, og har utført en grundig analyse og forskning på teknologien til lignende ava...
Se detaljer
Denne serien med maskinverktøy brukes hovedsakelig til å passere og behandle ruller. Den kan også vri den ytre sirkelen og rullen på ruller, og kan...
Se detaljer
CK84 -serien CNC Roll dreiebenk vedtar Siemens 828D CNC -system og er drevet av en servomotor. Når vi designet dette maskinverktøyet, analyserte vi...
Se detaljer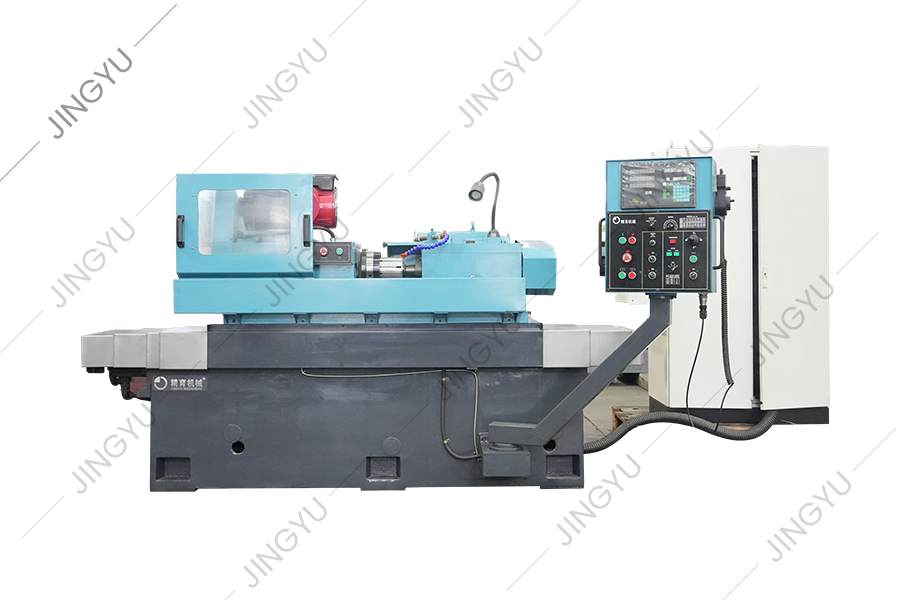
Rullringsdannende kvern brukes hovedsakelig til å slipe wolframkarbidrullringer for høyhastighets trådstangproduksjon. Det dannede diamantslipehjul...
Se detaljer
Dette maskinverktøyet er en ny type CNC Roll Grooving Machine Tool utviklet basert på selskapets CNC Roll Maching Machine -serie og etter full fors...
Se detaljer
CNC -rullegraveringsmaskin er egnet for å behandle forskjellige rullende ansiktsmarkeringer. Gjennom den automatiske redigeringsprogramvaren kan de...
Se detaljer
MX250 er en standard Diamond Wheel Dressing Machine, brukt til å danne og kle seg diamanthjul for metallurgiske stålfabrikker. Diameteren på diaman...
Se detaljer
Denne serien gir hovedsakelig vanlige deler for CNC-rulle dreiebenker, for eksempel CBN-kniver, PCD-kniver, chucks, skruer osv.
Se detaljer
Vi leverer også andre reservedeler, for eksempel rutete platefresende kuttere, rullesporverktøy, oljepumper, motorer, CNC -systemer, osv.
Se detaljerNo.3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, Jiangsu -provinsen, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Alle rettigheter forbeholdt

