


Cat:CNC rullemaskin
CNC Roll Notching Machine
XK9350-serien CNC Rarber Roll Crescent Groove-fresemaskin er det oppgraderte produktet av XK500-typen, som er egnet for å behandle ruller med diame...
Se detaljer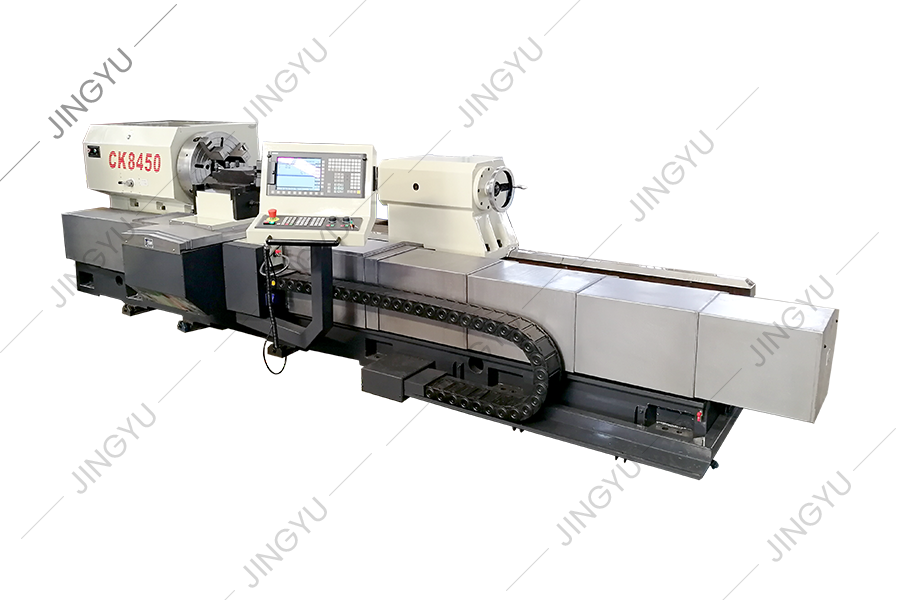
Et stålservicesenter som trenger 600 identiske aksler, hver dreid til en diametertoleranse på ±0,01 mm, står overfor en enkel avgjørelse: stol på dømmekraften til flere dyktige maskinister og godta del-til-del-variasjoner, eller legg jobben på en CNC dreiebenk og la et program holde størrelsen for hele skiftet. Det korte svaret på spørsmålet er dette: en CNC-dreiemaskin er en datastyrt dreiemaskin som snurrer et arbeidsstykke rundt sin egen akse mens et fast skjæreverktøy følger programmerte baner for å fjerne materiale. Dette arrangementet, en roterende del og et stasjonært verktøy, er kjent som dreiing, og det er fortsatt den mest effektive måten å produsere runde komponenter som aksler, skiver, foringer, hylser og, i tungindustrien, møllevalser som veier flere tonn.
CNC står for Computer Numerical Kontroll. På en dreiebenk klemmes arbeidsstykket i en chuck eller spennhylse på spindelen og spinnes med en programmert hastighet, mens skjæreverktøyet mates langs to primærakser: X, som styrer diameteren, og Z, som styrer lengden. Maskinen utfører et delprogram, vanligvis skrevet i G-kode, og servomotorer med posisjonstilbakemelding flytter verktøyet til koordinater oppløst til hundredeler eller til og med tusendeler av en millimeter.
Den definerende detaljen er det som roterer. På en dreiebenk spinner arbeidsstykket; på en fresemaskin snurrer verktøyet. Denne divisjonen forklarer hvorfor dreiebenker eier markedet for runde deler og møller dominerer prismatiske deler. Moderne maskiner visker ut linjen litt: Ved å legge til verktøy og en C-akse til spindelen skapes en dreiebenk som kan bore krysshull, skjære flater og frese sekskantprofiler uten å fjerne delen fra chucken.
Selve teknologien er moden. Numerisk kontroll dukket opp på 1950-tallet og datakontroll spredte seg gjennom 1970- og 1980-tallet; Det som har endret seg siden er kostnader, kontrollbrukbarhet og påliteligheten til tilbakemeldingskomponenter. Resultatet er at butikker av nesten alle størrelser nå kjører CNC dreiebenker i timevis med én operatør som ser på flere maskiner.
Hver CNC dreiebenk, fra en kompakt benkenhet til en tretti tonns rulledreiebenk, er satt sammen fra de samme kjernegruppene:
Én maskin dekker det meste av dreiearbeid fordi tårnet bytter verktøy automatisk og lysbildene kan følge en hvilken som helst programmert bane. Standardoperasjonene er:
En 2-akset dreiebenk som kun beveger X og Z, håndterer de fleste dreiejobber. Ved å legge til strømførende verktøy og en C-akse produseres en 3-akset fresemaskin som kan kryssbore og frese. En underspindel flytter delen til en andre spindel for tilbakearbeiding, og konfigurasjoner med fire eller flere akser tillater samtidig multiverktøyskjæring på store arbeider.
Horisontale dreiebenker er standardoppsettet. Vertikale dreiebenker, der spindelen peker oppover og delen ligger flatt på et roterende bord, passer til store, tunge skiver som flenser, svinghjul og bremserotorer, fordi tyngdekraften setter delen i stedet for å henge dens fulle vekt på chuckkjevene.
I den tunge enden bygges maskiner rundt arbeidsstykket i stedet for katalogen. Kraftige horisontale dreiebenker parsvinger målt i hundrevis av millimeter med avstander mellom sentre på 3500 mm og utover, massive støpte senger og stødige hviler som bærer arbeidsstykker som veier flere tonn. Maskiner i denne klassen eksisterer fordi en standard dreiebenk, uansett hvor nøyaktig den er, aldri var stiv nok for kuttene som store smijern krever.
 Kraftig CNC-rulledreiebenk Tekniske parametere Se produkt →
Den praktiske forskjellen viser seg i repeterbarhet og i hvor verdien bor: en manuell dreiebenk belønner operatørens hender, mens en CNC dreiebenk belønner programmet og maskinens stivhet. Som en tommelfingerregel for generelt stålarbeid holder dyktig manuell dreiing rundt ±0,05 mm, mens en sunn CNC dreiebenk holder ±0,01 mm eller bedre og gjentar det på delnummer 600 like trofast som på delnummer 1.
| Aspekt | Manuell dreiebenk | CNC dreiebenk |
|---|---|---|
| Control | Håndhjul, skiver, operatørens dømmekraft | G-kodeprogram og servodrev |
| Typisk toleranse | Ca ±0,05 mm, operatøravhengig | ±0,01 mm eller bedre, maskinavhengig |
| Repeterbarhet | Varierer fra del til del | Konsekvent over hele batchen |
| Komplekse profiler | Sakte, trenger ofte formverktøy | Programmerte konturer uten spesialverktøy |
| Økonomisk batchstørrelse | Engangs- og reparasjonsarbeid | Små opplag til store produksjonspartier |
| Operatørrolle | Kontinuerlig hands-on skjæring | Programmering, lasting og overvåking |
Stålvalseverk viser hva en produksjonsdreiebenk har for å overleve. Arbeidsruller og støtteruller mister diameter og utvikler slitasjemønstre som må returneres etter en tidsplan. Armeringsjernsvalser har halvmånespor og ribbekonturer som må kuttes nøyaktig etter hvert som de slites, og valsemøller kjører valseringer som trenger jevn diameter over hele ringflaten.
Ingenting av dette ligner jobb-butikk-dreiing. Disse arbeidsstykkene er lange, tunge og harde på verktøy, og de eksponerer enhver maskin med en lett seng, og det er grunnen til at rullespesifikke CNC-dreiebenker i det hele tatt eksisterer: forsterkede senger, overdimensjonerte svinger, stødige hviler vurdert i tonn, og kontroller innstilt for store diametre og langsomme, kraftige kutt. En spesialbygd CNC rulledreiebenk er konfigurert for akkurat denne driftssyklusen, og kjøpere som sammenligner dedikerte maskiner for rulleringer kan starte med årsakene til at en CNC rulleringdreiebenk har fått sin egen kategori.
 Høyeffektiv CNC rulle dreiebenk Tekniske parametere Se produkt →
Når det samme arbeidsstykket også trenger freste spor i stedet for ren dreiing, skjærer kombinerte valseplattformer begge funksjonene i ett oppsett, noe som betyr noe fordi gjenklemming av en flertonnsrull mellom operasjoner risikerer både nøyaktighet og tid.
Spesifikasjoner betyr noe bare når de er tilpasset dine deler. Gå gjennom sjekklisten i denne rekkefølgen:
Sikkerhet hører hjemme på samme liste. Full vakthold, låste dører og opplærte operatører bør være en del av kjøpet snarere enn en ettertanke, og kjøpere av rullemaskiner kan se gjennom hvordan man kan forbedre driftssikkerheten til CNC-rulle dreiebenker før igangkjøring av en tung maskin.
Det samme resonnementet gjelder når en del trenger både dreiing og fresing. En presisjonsmølle-rulle dreiebenk som utfører begge operasjonene i ett enkelt oppsett fjerner innrettingsrisikoen ved å flytte en tung komponent mellom maskiner, og den betaler ofte tilbake prisforskjellen innen det første året gjennom redusert håndtering og færre avviste deler.
En CNC dreiebenk kommer ned til tre ting som fungerer sammen: en spindel som spinner arbeidet, servodrevne sleider som plasserer stasjonære verktøy uten drift, og en kontroll som holder den programmerte banen fra første del til siste. Velg en 2-akset maskin for enkle runde deler, legg til strømførende verktøy når funksjonene multipliseres, og gå opp til kraftige, rullespesifikke plattformer når delene veier tonn og toleransene fortsatt er avlest i hundredeler av en millimeter. Match maskinen til arbeidsstykket først og brosjyren deretter, og investeringen vil returnere seg selv i partier som kommer fra maskinen i samme størrelse, hver gang.
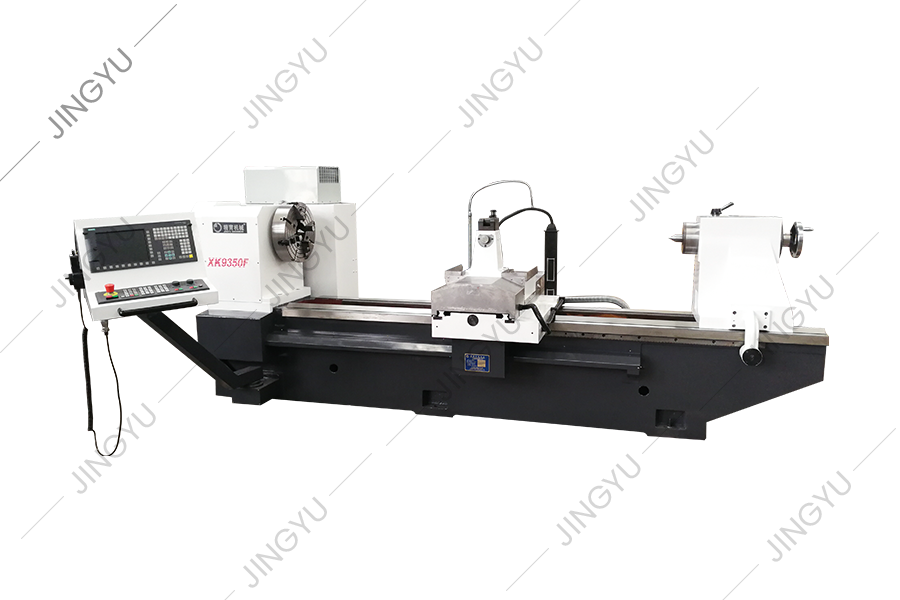
XK9350-serien CNC Rarber Roll Crescent Groove-fresemaskin er det oppgraderte produktet av XK500-typen, som er egnet for å behandle ruller med diame...
Se detaljer
Denne serien med maskinverktøy kan automatisk kutte halvmåne spor med forskjellige rotasjonsretninger og enhver helixvinkel. Det kan dele seg i lik...
Se detaljer
Med tanke på problemene med høyhastighetsstålrullebehandling, er XK8450 CNC Roll Maching Machine en ny type CNC Roll Groove Processing Machine Tool...
Se detaljer
Med tanke på problemene med høyhastighets stålrullebehandling, er XK8450 CNC-rullemaskinen en ny type CNC Roll Groove-prosesseringsmaskinverktøy ut...
Se detaljer
For tiden tar mønsterrullgravering hjemme og i utlandet generelt elektrolysemetode, vanlig horisontal fresemaskinfresing og andre prosesseringsmeto...
Se detaljer
MX250 er en standard Diamond Wheel Dressing Machine, brukt til å danne og kle seg diamanthjul for metallurgiske stålfabrikker. Diameteren på diaman...
Se detaljer
Denne serien er hovedsakelig for CNC Crescent Groove-fresemaskiner for å gi vanlige deler, for eksempel freseverktøyholdere, fresing av kuttere, st...
Se detaljer
Denne serien gir hovedsakelig vanlige deler for CNC-rulle dreiebenker, for eksempel CBN-kniver, PCD-kniver, chucks, skruer osv.
Se detaljer
Denne serien gir hovedsakelig vanlige deler for CNC TC-ringvern og sammensatte rullemaskiner, for eksempel dors, dynamiske og statiske trykkspindle...
Se detaljer
Vi leverer også andre reservedeler, for eksempel rutete platefresende kuttere, rullesporverktøy, oljepumper, motorer, CNC -systemer, osv.
Se detaljerNo.3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, Jiangsu -provinsen, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co., Ltd. Alle rettigheter forbeholdt

